


使用済み飲料缶 (UBC) の処理が経済的に実現できるかどうかは、積載重量を最大化し、厳格な製錬所の仕様を満たすかどうかにかかっています。十分な圧縮を行わずに緩んだアルミニウム缶を処理すると、負荷が軽くなります。これにより、貨物物流が飛躍的に増加し、営業利益が減少します。一方、梱包設備が不適切な場合は、メンテナンスのダウンタイムが長くなり、ワイヤーが破損し、不適切な密度や汚染により工場でベールが廃棄されることになります。このプロセスを最適化するには、基本的な圧縮を超えて進む必要があります。施設は、ばらばらのスクラップを高密度で積み重ね可能な、準拠した商品に変換するワークフローを設計する必要があります。このガイドでは、アルミニウムスクラップを処理するための技術要件を詳しく説明します。スループットと密度の指標に基づいて商用機器を評価する方法を学びます。また、さまざまな梱包システムの運用上のトレードオフについても説明します。適切な機械インフラストラクチャを導入すると、工場での不良品を排除しながら、施設のペイロード効率が最大化されます。
工場のコンプライアンスは交渉の余地のないものです。製錬所は特定のベール密度 (通常、1 立方フィートあたり 14 ~ 15 ポンド) と寸法を必要とします。負荷の拒否を避けるために、機器はこれらのターゲットを一貫して達成する必要があります。
スループットが機器のタイプを決定する: 1 時間あたり 1 トン未満の処理を行う施設では垂直システムで十分ですが、大量の MRF には自動結束機能を備えた連続稼働の水平ベーラーが必要です。
摩耗には特殊な構造が必要です: アルミニウムのスクラップは非常に摩耗性が高いです。交換可能な摩耗ライナーとシャーブレードの品質を評価することは、機器の長期生存にとって重要です。
前処理は重要です。梱包段階の前に磁気分離と流体管理を統合することで、工場での不良品や装置の劣化を防ぎます。
機器を選択する前に最終目標を設定することで、コストのかかる運用上のボトルネックを回避できます。ミルの仕様はベーラーの要件を直接決定します。製錬所は厳密に管理された炉を操作します。過剰な酸化を起こさずに予想通りに溶けるアルミニウムのベールが必要です。緩すぎるベールは、取り扱い中にバラバラになってしまいます。これにより、表面積が大きく露出し、アルミニウムが炉に当たる際に高い溶融損失が発生します。逆に、ベールの密度が高すぎると、水分や汚染物質がコア内に閉じ込められます。この閉じ込められた水分は、溶融金属に当たると瞬時に蒸気に変わります。結果として生じる蒸気の膨張は、溶解炉内で危険な爆発を引き起こします。したがって、加工装置は非常に正確な圧縮スイートスポットに到達する必要があります。単純に材料をできるだけ強く粉砕することはできません。下流バイヤーの正確な密度要件を満たすように圧縮力を設計する必要があります。
UBC リサイクル の成功は、 業界標準の密度である 14 ~ 15 ポンド/立方フィートに達するかどうかにかかっています。この指標に達すると、製錬所でアルミニウムが効率的に溶解されます。また、配送効率も左右されます。標準的な製粉準備済みベールのサイズは通常、30 x 40 x 48 または 30 x 60 x 45 です。これらの特定の寸法は任意のものではありません。これにより、オペレーターは、標準的な 53 フィートのドライバン トレーラー内にベールを並べて積み込んだり、二重に積み込んだりすることができます。
トレーラーの積載量を最大化するには、トラックあたり約 40,000 ポンドの法定重量制限に達する必要があります。ベールの密度が低い場合、重量制限に達する前にトラックが空きスペースでいっぱいになります。結局航空輸送の料金を支払うことになります。最適なベール重量は 800 ~ 1,200 ポンドの範囲です。この重量範囲であれば、輸送中の構造的完全性を維持しながら、フォークリフトの安全な取り扱いが可能になります。
ベール寸法 (インチ) | ターゲット密度 (lbs/ft3) | 推定梱包重量 (ポンド) | トレーラー積載構成 |
|---|---|---|---|
30×40×48 | 14~15 | 800~900 | 2 段重ね、横に並べて配置 |
30×60×45 | 14~15 | 1,000 - 1,200 | 2 段重ね、横に並べて配置 |
42×42×48 | 14~15 | 1,300~1,400 | シングルスタック (フラットベッドが必要) |
残留液体は、飲料缶の処理において大きな課題となります。砂糖の入ったソーダや酸性のジュースは、砕いていない缶の中に残ります。圧縮中、この液体は数千ポンドの水圧によって激しく放出されます。これらの液体を管理せずに放置すると、ベールの完全性が低下します。また、工場が材料に対して支払う価格も引き下げられます。さらに、酸性液体は標準的なスチールベーラーの床を急速に腐食します。一般的なソフトドリンクの pH レベルは、数か月の連続運転で軟鋼板を侵食します。
最新の装置では、圧縮チャンバーの下に液体収集トレイが組み込まれています。これらのトレイは、排出された液体を機械から排出します。これにより、施設の床での滑りの危険を防ぎます。また、都市排水路からの汚染された流出を防ぐことで、環境コンプライアンスも確保します。適切に廃棄するには、この流出水を専用の貯留タンクに配管する必要があります。
汚染管理は液体以外にも適用されます。鉄金属の除去は絶対に必要です。スチールスープ缶がアルミニウムのベールに混入すると、工場での積載拒否の原因となります。インフィードコンベア上にクロスベルト磁石を組み込むと、鉄系材料がストリームから自動的に引き出されます。この簡単な前処理ステップにより、純粋なアルミニウムの歩留まりが保証されます。
適切なマシン アーキテクチャの選択は、日々の作業量に完全に依存します。垂直ベーラーは設置面積が小さく、必要な初期資本も少なくて済みます。オペレーターは材料をチャンバーに手動でロードします。これらの機械は、1 時間あたり 1 トン未満の少量フィーダーヤードの処理に適しています。ただし、手動でワイヤーを結ぶ必要があります。これにより、生産が大幅に遅くなります。オペレーターは積み込みを停止し、手動でチャンバーのスロットにワイヤーを通し、結び目を作り、ベールを取り出す必要があります。
水平システムは、高いスループットと連続稼働を実現します。より大きな設備面積が必要ですが、圧縮サイクル全体が自動化されます。商業リサイクル施設は水平構成に依存しています。選別ラインをボトルネックにすることなく、大量の処理を行います。堅牢な 水平セットアップの アルミニウム缶ベーラーは連続的に稼働し、完成したベールをシームレスに排出します。
システムタイプ | スループット容量 | 積載方法 | 結束機構 | 設置面積の要件 |
|---|---|---|---|---|
縦型ベーラー | 1トン/時未満 | 手動・フォークリフト | マニュアルタイ | 最小 (約 100 平方フィート) |
横型ベーラー | 1~15トン/時以上 | 自動コンベヤ | オートタイシステム | 大規模 (約 500 平方フィート以上) |
材料を効率的に供給することは、圧縮自体と同じくらい重要です。手動ロードでは商業的な処理需要にまったく対応できません。コンベヤーからホッパーへの供給システムにより、材料の流れが自動化されます。ピットコンベアまたはスライダーベッドコンベアは、ばらけた缶を圧縮チャンバーの上の大きな受け入れホッパーに移動します。ゴムベルトは鋭利なアルミニウムのエッジにさらされると簡単に破れてしまうため、スチールベルトコンベヤはこの用途に最適な耐久性を提供します。
ホッパーの設計は、材料のブリッジングを防ぐ上で重要な役割を果たします。ブリッジングは、缶がかみ合ってアーチを形成し、物質がチャンバー内に落ちるのを妨げるときに発生します。うまく設計された ホッパーフィードアルミニウムベーラーは、 フレア壁または機械式撹拌機を備えています。これらの機能は、ダウンタイムが発生する前に詰まりを解消します。ホッパーフィードを缶平坦化装置などの前処理装置と統合することで、インフィード密度が最大化され、サイクルタイムが短縮されます。ホッパー内に取り付けられたフォトアイセンサーが材料レベルに応じてコンベアを自動的に起動および停止し、過充填を防ぎます。
水平ベーラーは一般に、シングル ラム システムと 2 ラム システムの 2 つのカテゴリに分類されます。それぞれが異なる運用目的を果たします。シングルラム機械は、張力のかかったチャネルを通してベールを押し出します。チャネルの壁に対する材料の摩擦により、圧縮抵抗が生じます。これらの機械は、アルミニウム専用ラインとしては非常にコスト効率が高くなります。缶のみを処理する施設の場合、シングル ラム システムにより一貫した材料フローが提供されます。
逆に、2 ラムの 複数の材料を扱う施設にはデュアルラム設計により、優れた圧縮力が得られます。一次ラムは材料を頑丈なスチール製のドアに押しつけ、最大の密度を達成します。次に、二次ラムが完成したベールを結束層から押し出します。これにより、きれいなエッジを持つ完全に正方形のベールが作成され、輸送用コンテナ内での積み重ね性が最大化されます。 アルミニウム スクラップ ベーラーが必要です。
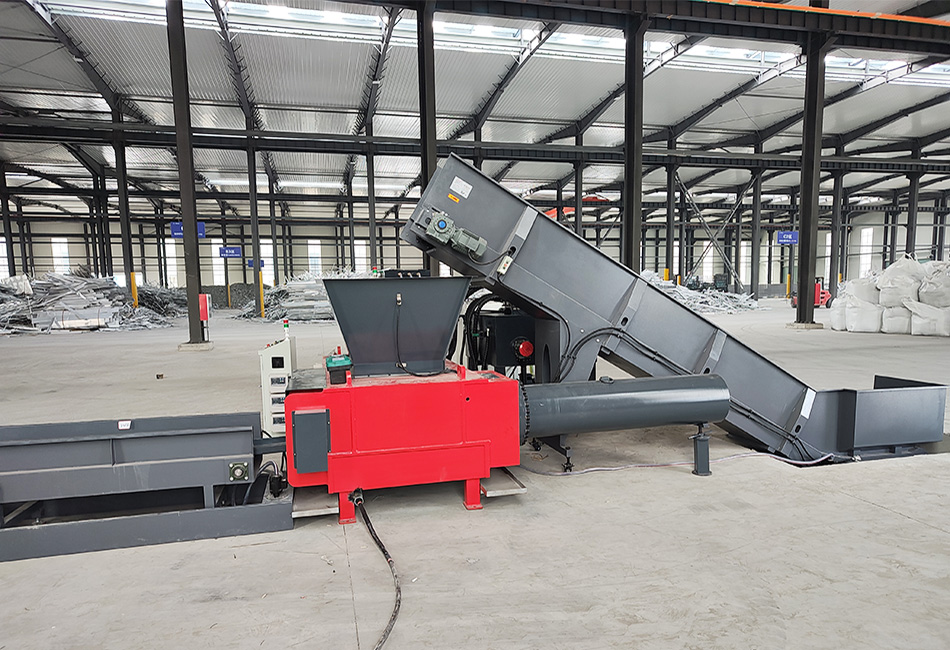
油圧パワーユニットは機械の心臓部として機能します。システムの動作圧力 (PSI) とシリンダーのボア サイズを評価することで、適切な圧縮力が確保されます。高圧で動作するより大きなシリンダーボアは、14 lbs/ft3 の密度マークに達するのに必要な破砕力を提供します。少なくとも 8 インチから 10 インチのメイン シリンダー ボアを備え、2,500 ~ 3,000 PSI で動作するシステムを探す必要があります。
高圧はかなりの熱を発生します。連続シフトには油圧オイル冷却システムが必須です。空冷式クーラーか水冷式油冷機のどちらかを選択する必要があります。水から油へのクーラーは優れた熱放散を提供しますが、専用の水ラインと冷却システムが必要です。流体の粘度を維持することで、オイルの加熱による機械の速度低下を防ぎます。乾燥サイクル時間を分析すると、生の機械速度を実際の時間当たりトン数 (TPH) のスループットに換算するのに役立ちます。ラムストロークが速くなると、シフトごとに処理される缶の数が増えます。最適な効率を得るには、乾燥サイクル時間が 20 秒未満になるようにしてください。
ラムが前方に移動すると、チャージボックスの端にぶら下がっているアルミニウムを切り落とす必要があります。粉砕されたアルミニウムは、きれいに切断するのが難しいことで知られています。折り畳まれてラムとフレームの間に挟まれる傾向があります。重なったスクラップを詰まりなく切断するには、耐久性の高い、鋸歯状の、または交換可能なシャーブレードが必要です。工具鋼ブレードは最高の寿命を実現します。固定ブレードと可動ブレードの間の許容差を厳密に維持する必要があり、多くの場合、メンテナンス チームによる定期的なシミングが必要になります。
ジャムが必然的に発生する場合、オペレーターの安全とスピードが最優先されます。マシン上のアクセス ポイントを評価します。安全な特大アクセス ドアにより、メンテナンス チームは詰まりを迅速に解消できます。頑丈な 使用済み飲料缶ベーラーは 、頑固な材料を取り除くのに役立つ油圧リリーフバルブとリバーシブルラム機能を備えています。
アルミニウムは高い形状記憶率を持っています。圧縮後すぐに拡張したいと考えています。結束システムは、この膨張によって形状が損なわれる前にベールを固定する必要があります。自動ワイヤタイシステムは横型機械に標準装備されています。亜鉛メッキ線と黒の焼き鈍し線を比較する必要があります。亜鉛メッキワイヤーは錆びにくいため、屋外のベール保管に最適です。通常、11 ゲージまたは 12 ゲージのワイヤは、高密度のアルミニウム ベールを保持するのに必要な引張強度を提供します。
インサーターとツイスターの機構の信頼性を評価します。ノッターギアはワイヤーをしっかりと引っ張り、しっかりとねじる必要があります。結び目に失敗すると、輸送中にベールの爆発が発生します。これは重大な安全上の問題を引き起こし、ばらばらになった材料を完全に再処理する必要があります。圧縮空気を使用してノッター ギアを定期的に清掃すると、アルミニウムの粉塵が蓄積して結束サイクルが汚れるのを防ぎます。
粉砕されたアルミニウムは、スチールの表面に対してサンドペーパーのように機能します。材質の研磨性により、標準的な軟鋼床はすぐに破壊されます。高品質の UBC ベーラー には AR (耐摩耗性) スチールのフロアとサイドライナーが必要です。 AR400 または AR500 スチール プレートは、スライドするアルミニウムの一定の摩擦に耐えます。一部のメーカーでは、耐摩耗性をさらに高めるために Hardox 鋼を使用しています。
これらのライナーが機械フレームにどのように取り付けられているかを評価します。メンテナンス性に優れたボルトオンライナーです。ライナーが最終的に摩耗した場合、技術者はボルトを外して数時間で交換できます。溶接ライナーは大規模な研削、切断、再溶接が必要なため、数日間の稼働停止時間が発生します。床の溝加工も重要な機能です。溝付きの床により、ワイヤータイニードルは、浮遊するアルミニウムスクラップに引っかかることなくチャンバーを通過できます。
最新のプログラマブル ロジック コントローラー (PLC) は、マシン サイクル全体を管理します。 PLC はラムのストロークを最適化し、油圧スパイクを管理し、結束サイクルの時間を完璧に調整します。高度なコントロール パネルにはタッチスクリーン インターフェイスが備わっています。これらの画面には、リアルタイムの動作データ、油圧温度、およびベール数が表示されます。オペレーターはベールの長さと圧縮圧力を画面から直接調整できます。
リモート診断機能は計り知れない価値をもたらします。センサーに障害が発生した場合、PLC は安全な VPN 接続を介してメーカーのサポート チームにエラー コードを直接送信できます。これにより、技術者はインターネット経由で問題のトラブルシューティングを行うことができます。これにより、マイナーなソフトウェアまたはセンサーのリセットのための物理的なサービス コールが不要になります。トランスデューサーセンサーは油圧を継続的に監視し、ポンプの故障の可能性を発生前にオペレーターに警告します。
大型のリサイクル機械を設置するには、細心の注意を払った現場の準備が必要です。運用上の総フットプリントを考慮する必要があります。これには、ベーラー自体、インフィードコンベア、磁気選別機、ワイヤーペイオフスタンド、ベールステージングエリアが含まれます。フォークリフトでは、ベールを排出シュートから安全に取り出すために適切な回転半径が必要です。
電気インフラには隠れたボトルネックが存在することがよくあります。これらのマシンには堅牢な三相電力が必要です。施設が 50 馬力から 100 馬力以上の電気モーターに必要な大量のアンペア数の消費に対応できることを確認してください。施設の電気パネルのアップグレードは、早期に特定されないとプロジェクトに大幅な遅延を引き起こします。さらに、コンクリートパッドは静的重量と継続的な圧縮による動的振動に耐える必要があります。機械をしっかりと固定するには、通常、少なくとも 8 インチの鉄筋コンクリート パッドが必要です。
重油圧機械は、重大な粉砕や切断の危険を伴います。オペレーターの怪我のリスクを軽減するには、安全プロトコルを厳守する必要があります。すべてのメンテナンスおよびジャム処理作業中に、適切なロックアウト/タグアウト (LOTO) 手順を実施する必要があります。オペレーターは、主電源を物理的に切断し、油圧を抜くことなく、決して充電ボックスに入ってはなりません。
機器と最終設置が梱包機器の ANSI Z245.5 安全基準を満たしていることを確認してください。すべてのアクセス ドアの安全インターロックを評価します。アクセスドアが開いた場合、機械は直ちに油圧を停止する必要があります。トラップドキーインターロックシステムは最高レベルのセキュリティを提供し、オペレータはチャンバードアのロックを解除するためにコントロールパネルから物理キーを取り外す必要があります。包括的なオペレータートレーニングにより、事故を防止し、毎日の適切な使用により機器の寿命を延ばします。
機器製造業者との関係が長期的な成功を左右します。機械の信頼性は、それをサポートする部品ネットワークによって決まります。メーカーの国内部品在庫を把握します。独自の油圧シリンダーのシールが故障した場合、海外発送を数週間待つことになり、生産が完全に停止します。重要な摩耗部品を現地で在庫しているパートナーが必要です。
アルミニウム缶ベーラー メーカー の技術サポートの利用可能性とサービス技術者のネットワークを評価します。電話サポートは、ディスパッチャーだけでなくエンジニアが対応し、対応できるようにする必要があります。保証の詳細を注意深く確認してください。構造範囲、油圧コンポーネント範囲、および電気部品範囲を区別します。強力な構造保証は、フレームの溶接とエンジニアリングに対する信頼を示しています。
現在のルーススクラップの量を監査し、毎月の輸送の非効率を計算して、ベースラインの設備予算を確立します。
施設のフロアプランを作成して、新しい圧縮システムとインフィードコンベアの最大許容設置面積を特定します。
建物の電気容量を確認し、特に高馬力の水力発電ユニットをサポートするために利用可能な 480V 三相電力を確認します。
最終候補に挙げられたメーカーに物理的な材料テストを依頼し、自社の機器が一貫して 14 ポンド/フィート 3 の密度要件を満たせることを確認してください。
A: アルミニウム缶の業界標準密度は、立方フィートあたり 14 ~ 15 ポンドです。この特定の基準に達すると、危険な湿気を閉じ込めることなく、材料が製錬所で効率的に溶解されます。また、オペレーターは輸送積載量を最大化することができ、標準的な 53 フィートのドライバン トレーラーの法定制限である 40,000 ポンドに簡単に到達できます。
A: アルミニウム用の標準的なボール紙ベーラーの使用は強くお勧めしません。段ボールベーラーには、アルミニウムの鋭いエッジに耐えるのに必要な耐摩耗性スチールライナーがありません。また、通常、アルミニウム精錬所で要求される厳密な 14 lbs/ft3 の密度を達成するために必要な油圧シリンダーの力が不足しており、これにより積載物が拒否されることがよくあります。
A: 処理量は、機械のシリンダーサイズと油圧ポンプの容量によって大きく異なります。小型の水平システムは 1 時間あたり 1 ~ 3 トンを処理します。適切な送り込みコンベアと統合された大型の大容量 2 ラム システムは、1 時間あたり 10 ~ 15 トン以上のアルミニウム スクラップを処理できます。
A: シングルラム機械は 1 つのシリンダーを使用して、張力のかかったチャネルを通して材料を圧縮して押し出します。 2 つのラムを備えた機械は、主シリンダーを使用して材料を硬い鋼壁に押しつぶし、副シリンダーを使用してベールを取り出して結びます。 2 ラムシステムにより、より密度の高い四角いベールが得られます。
A: 最も効果的な方法は、インフィードコンベアにクロスベルト磁気選別機を取り付けることです。混合された缶がホッパーに向かって移動すると、強力な磁石が自動的に鉄鋼缶を流れから引き出し、別の容器に落とします。これにより、純粋なアルミニウムの収率が保証されます。
A: ベールの爆発を防ぐには、正しい圧縮密度を達成し、信頼性の高い自動結束システムを使用する必要があります。機械に高品質の亜鉛メッキまたは焼きなまされたワイヤーが使用されていることを確認してください。ノッターシステムは、粉砕されたアルミニウムの自然な膨張記憶に抵抗するしっかりとした確実なねじれを確保するために、定期的にメンテナンスする必要があります。
A: シャーブレードは、切れ味や欠けがないか定期的に検査する必要があります。アルミニウムは研磨性が高いため、ブレードが磨耗して材料詰まりの原因となります。メンテナンスには、ブレードを回転させて新しい刃先を露出させ、ブレードのクリアランス公差を調整し、すべての刃が摩耗したら完全に交換することが含まれます。


 日本語


