


管理されていない金属スクラップは、工場現場に深刻なボトルネックを引き起こします。切りくずの山は貴重な面積を消費し、同時に有害な切削液が漏れます。これにより、直ちにスリップの危険が生じ、環境コンプライアンスのリスクが生じます。ルースワーフを販売しようとすると、材料は輸送中や溶解中に急速に酸化するため、鋳物工場は最下位の価格を提示します。これらの低密度チップを保管および移動すると、運用リソースが消耗されます。スクラップ内に閉じ込められた高価な冷却剤を失い、有害な液体の流出に対して規制当局が頻繁に罰金を課します。最も効果的な機械的解決策は、 金属練炭プレスです。この装置は、大量の廃棄物を高密度で溶融可能な資産に変換します。高価な工業用液体も同時に回収します。施設はスクラップの再販価値を最大化しながら、環境コンプライアンスを達成できます。
容積の削減: ブリケット化により金属スクラップの容積が最大 90% 削減され、保管要件と輸送コストが大幅に削減されます。
液体回収: 高圧圧縮により残留切削液を最大 98% 絞り出して回収し、すぐに再利用できます。
スクラップ価値の増加: 緻密な練炭は、ばらばらのチップと比較して酸化が減少し、溶融損失が少ないため、鋳造工場からの収益が高くなります。
材料の多様性: 最新のプレス機は、油圧と金型の構成が材料に正しく適合していれば、軟質アルミニウムから硬化鋼まであらゆるものを加工できます。
持続可能性とコンプライアンス: 液体に浸したチップを乾燥練炭に変換することで、施設は ISO 14001 基準を満たし、有害廃棄物の処理費用を回避できます。
この装置は、産業環境向けに特別に設計された頑丈な油圧機械として動作します。金属廃棄物を練炭と呼ばれる高密度の円筒形のブロックに圧縮します。このプロセスでは、バインダー、接着剤、化学添加剤は必要ありません。極度の油圧により、金属粒子が分子レベルで結合されます。この圧力により、個々のチップ間に機械的な連結と冷間圧接が生じます。結果として得られる練炭は、乱暴な取り扱い、ビンへの積み込み、および道路輸送中にその形状を維持します。
機械的な流れは、プログラマブル ロジック コントローラー (PLC) によって制御される正確な自動化されたシーケンスに従います。このシーケンスを理解すると、オペレーターが供給の問題をトラブルシューティングし、サイクル時間を最適化するのに役立ちます。
材料供給: ホッパーがばらばらのチップを機械に供給します。内部撹拌機は継続的に回転し、湿ったチップがホッパーの喉部でブリッジしたり詰まったりするのを防ぎます。
予圧縮: 予圧縮シリンダーが緩い材料をホッパー供給エリアからメインの加圧チャンバーに押し込み、初期のエアポケットを除去します。
主要な圧縮: メインの油圧ラムが拡張し、固定されたスチール ダイに対して金属を圧縮するために大きな力を加えます。この段階では、冷間圧接に必要な極度の圧力が発生します。
流体の抽出: ラムが金属を圧縮すると、ダイハウジングの精密に加工された公差から切削液が絞り出されます。
排出: ダイが開くか後退し、エジェクター シリンダーが完成した固体練炭を機械から排出シュート上に押し出します。
機械加工プロセスでは、金属チップが切削油、水溶性クーラント、合成潤滑剤に大量に浸み込んだままになります。練炭プレスは強力な機械式絞り器として機能します。高圧圧縮段階では、メインラムがこれらの流体を金属マトリックスから絞り出します。液体抽出機構は厳しい精度公差に依存しています。パンチとダイ間の微細な隙間により、チャンバー内に固体金属粒子を保持しながら、液体が自由に逃げることができます。
収集パンはプレスチャンバーの真下に設置され、流出物をキャッチします。排水チャネルは、抽出された液体を機械のベースに統合された中央のサンプに送ります。施設は、この再生流体を専用の濾過システムにポンプで送り込み、微細な金属粒子を除去します。これにより、非常に効率的な閉ループ回復プロセスが作成されます。再生流体を CNC マシニング センターに戻すルートにより、新たなクーラントの購入が大幅に削減されます。また、工場の床に滞留し、液体が浸み込んだスクラップ容器に関連する細菌の増殖や悪臭も防ぎます。
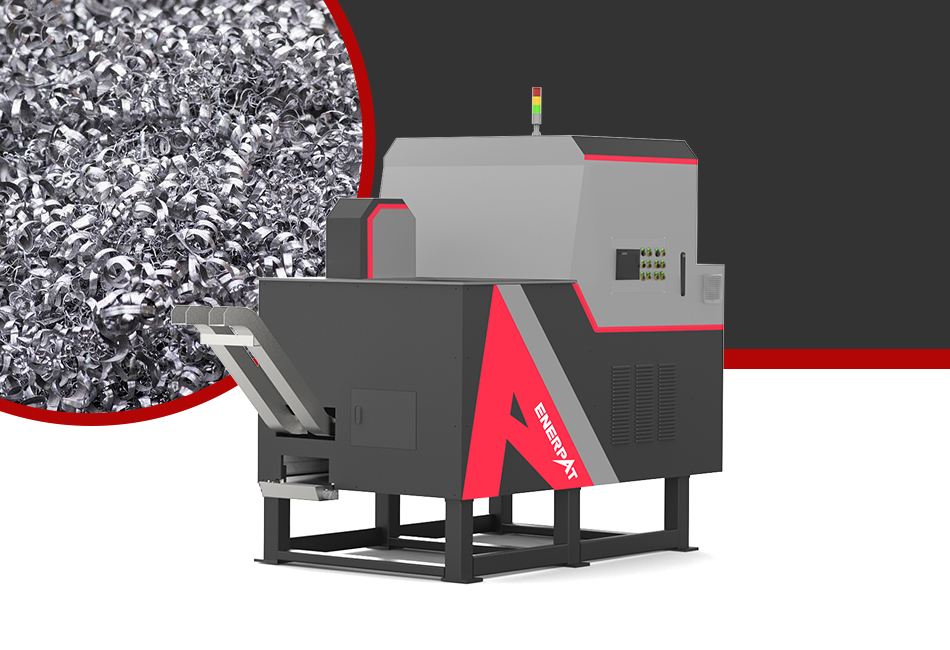
航空宇宙および自動車の製造では、フライス加工や旋削加工から大量のアルミニウムスクラップが発生します。アルミニウムは体積重量比が高いことで知られています。ばらばらのアルミニウムチップは、標準的なロールオフゴミ箱では膨大なスペースを占めます。また、鋳物工場の再溶解プロセス中に急速な酸化を受けやすくなります。鋳造工場でばらばらのアルミニウムチップを溶解すると、大部分が煙として大気中に燃え尽きます。これにより、実際の金属の収率が低下し、スクラップのグレードが低下します。
専用の アルミニウム練炭機を操作することで 、この焼き付きの問題を解決します。高密度アルミニウム練炭は、スラグ層を通って炉の溶融プールに急速に沈みます。この即座の浸漬により、表面の酸化が防止されます。鋳造工場は、バッチごとにより多くの使用可能な金属を回収します。その結果、彼らは、ルースターニングと比較して、練炭アルミニウムにかなりのプレミアムを支払っています。スクラップ購入価格の上昇により、設備利益が直接改善され、設備投資が相殺されます。
配管、電気部品の製造、精密機械加工の分野では、非常に価値の高い銅や真鍮のスクラップが生成されます。これらの非鉄金属は、ポンドあたりの市場価値が高くなります。チップが緩んでいると、重大なセキュリティ上のリスクが生じます。従業員や請負業者は、検出されることなく少量の高価な真鍮や銅の切り粉を簡単にポケットに入れることができます。共有ゴミ箱内の他の金属による相互汚染も、その市場価値を即座に低下させます。
特殊な 銅練炭機が この材料を効果的に固定します。緩んで隠れやすい切りくずを、重量のある追跡可能なブロックに変換します。銅練炭 1 個でも十分な重さがあるため、隠したり、気づかれないように施設から持ち出したりするのは困難です。ブリケット化では、材料の流れも隔離されます。専用の機械で銅を加工することで、鋼やアルミニウムの切り粉による偶発的な相互汚染を防ぎます。これにより可能な限り最高の純度が保証され、スクラップ業者からの最高の再販グレードが保証されます。
スチールは引張強度が高く、変形しにくい素材です。鉄スクラップの圧縮には超高圧定格の油圧が必要です。機械は粒子を強制的に結合させるために、金属の自然な降伏強度を克服する必要があります。圧力が低すぎると、練炭は排出時または輸送中に崩れてしまいます。頑丈な スチール製切り粉練炭機に は、特大の油圧シリンダーと強化フレームが使用されています。これらのコンポーネントは、構造の完全性のために必要な極度の力を生成します。
オペレーターは細かい鋼の切り粉と長く糸状の旋削物を区別する必要があります。細かい切り粉はプレスホッパーに簡単に流れ込み、問題なく圧縮されます。長い旋回では動作が異なります。それらは絡み合ってホッパーの開口部に橋を架ける巨大な巣を作ります。ネストされた旋削材を練炭プレスに直接供給することはできません。重工業用途では、長い鋼材の旋削加工に事前細断が必要です。シュレッダーは、切り粉を圧縮チャンバーに入る前に均一で流動性のあるチップサイズに縮小します。
エンジンブロックの製造、ポンプハウジングの製造、重機の機械加工では、鋳鉄スクラップが大量に発生します。鋳鉄チップは非常に脆く、簡単に割れてしまいます。機械加工プロセスでは、大きな切りくずとともに大量の細かい鉄粉が発生します。空中に浮遊する鉄粉塵は、作業現場で環境および呼吸器に重大な危険をもたらします。機械の経路に付着し、CNC 装置の早期摩耗を引き起こします。また、機械オペレーターにとって室内空気の質も悪くなります。
鉄 チップ練炭機は 、この有害な粉塵を捕らえて封じ込めます。圧縮プロセスでは、脆いチップと微粒子が結合して固体の塊になります。これにより、スクラップの取り扱い、ビンへの積み込み、および輸送中に浮遊粉塵が除去されます。結果として得られる高密度のパックは、鋳造工場の再溶解に最適です。鋳鉄ブリケットは効率的に溶解し、鉄の緩んだボーリングに伴う粉塵の損失がなく、鋳造工場にクリーンで予測可能な原料を提供します。
材料密度と圧縮ガイド | |||
金属の種類 | 初期状態 | 必要な圧力レベル | 練炭の主な利点 |
|---|---|---|---|
アルミニウム | 軽くてふわふわのチップス | 中くらい | 炉の焼き付きや酸化を防ぎます |
銅/真鍮 | 重い切りくず、高価値 | 中~高 | 盗難防止と純度保持 |
スチール/ステンレス | 切り粉または長い旋回 | 超高 | 極端な量の削減と物流の最適化 |
鋳鉄 | 脆い切り粉や細かい粉塵 | 高い | 粉塵の軽減と呼吸器障害の軽減 |
練炭の経済的枠組みは、鋳物工場の溶解力学に依存しています。鋳造業者は、炉内での挙動が異なるため、高密度練炭に割増料金を支払います。練炭はすぐに溶融金属槽に沈みます。この急速な浸漬により酸化が防止されます。緩んだ切りくずは溶融プールの表面に浮遊します。極度の熱や周囲空気にさらされると急速に酸化します。この酸化により、貴重な金属は役に立たないスラグに変わり、鋳物工場はスラグをすくい取って廃棄しなければなりません。を提供することで 金属チップ練炭加工品 、優れた高収率の原料をお届けします。鋳造業者はこの品質に報いるため、トン当たりの購入率を高くします。
クーラントの回収は、即時に測定可能な経済的利益をもたらします。加工液は、大量生産の機械工場にとって大きな運営費となります。飛び散った切りくずは、スクラップ容器の底から毎日数ガロンもの高価なクーラントを運び去ります。高圧プレスは、この失われた液体を建物から出る前に回収します。標準的な運用シナリオを考えてみましょう。ある施設では毎日 5 トンの湿ったアルミニウムスクラップを処理しています。プレス機は 1 トンあたり 20 ガロンのクーラントを回収します。これは、毎日 100 ガロンの再生液体に相当します。これに、新しい合成冷却剤の 1 ガロンあたりのコストを掛けます。日々の節約により設備投資がすぐに相殺され、購入諸経費が削減されます。
ばらばらの金属片は大量の床面積を消費します。ビンはすぐにいっぱいになるため、満杯のホッパーと空のホッパーを交換するには、常にフォークリフトを動かす必要があります。この交通は安全上の問題を引き起こし、生産フローを混乱させます。ブリケッティングでは、合金に応じて 10:1 ~ 20:1 の体積減少率が達成されます。かつては 10 個のホッパーを満たしていたチップの山が、現在では 1 つの標準ビンに収まります。この削減により施設の設置面積が最適化され、新しい生産設備用のスペースが確保されます。歩行者専用ゾーンでのフォークリフトの交通量が大幅に減少します。また、スクラップ運送業者の集荷頻度も減り、月々の輸送料金も下がります。
濡れた液体に浸したチップを輸送すると、深刻な環境リスクが生じます。スクラップヤードへの輸送中に、ロールオフトラックから公道に液体が漏れる可能性があります。この流出は、厳しい規制上の罰金と環境浄化の義務につながります。湿ったチップを乾燥した練炭に加工すると、この危険は完全に排除されます。抽出された液体は、施設の封じ込めシステム内に安全に保管されます。この積極的なアプローチは、ISO 14001 認証の取得と維持に役立ちます。これは企業の ESG 目標と完全に一致しています。有害廃棄物の負債をクリーンで持続可能な収益源に変えます。
施設は、分散処理アーキテクチャと集中処理アーキテクチャのどちらかを選択する必要があります。ポイントオブソース システムでは、小型の専用プレス機を個々の CNC マシンまたは製造セルに直接設置します。これにより、ばらばらの切りくずを工場のフロア全体に運ぶ必要がなくなります。ソースでの相互汚染を防ぎ、純粋な合金の流れを確保します。集中システムでは、工場全体で 1 台の大型大容量印刷機を使用します。フォークリフトまたは自動ドラッグ チェーン コンベヤーがすべてのスクラップをこの中央ハブに輸送します。集中システムは全体のスループットが高くなりますが、メインホッパー内で異なる合金が混合するのを避けるために慎重な選別プロトコルが必要です。
マシンのサイズを適切に設定すると、ボトルネックのないスムーズな運用フローが保証されます。実際のスクラップ発生率に基づいてフレームワークを確立する必要があります。生産シフトのピーク時に 1 時間あたりに生産されるスクラップのポンドまたはキログラムを計算します。この数値をマシンの定格スループット容量と照合してください。また、利用可能な床面積も考慮してください。大容量の機械では、供給ホッパー、排出コンベア、および液体保持タンクのためにより大きな設置面積が必要になります。施設のレイアウトが、機器の寸法と、メンテナンス担当者が油圧パネルにアクセスするために必要なスペースに対応できることを確認してください。
機械のプレス力を特定の金属に適合させることは交渉の余地がありません。押し付け力はトンまたは PSI で測定されます。アルミニウムのような柔らかい金属は、冷間圧接を実現するために必要な圧力が少なくなります。焼き入れ鋼やチタンは大きな油圧力を必要とします。圧力定格が材料に対して低すぎる場合、ブリケットの密度が不足します。輸送中に崩れてしまい、プロセスの目的が損なわれてしまいます。装置の仕様を最終決定する前に、最も硬いスクラップ材料の降伏強度に対して機械の圧力能力を必ず検証してください。
機器は、基本的なスタンドアロンユニットから完全に自動化された処理ラインまで多岐にわたります。スタンドアロンユニットでは、フォークリフトまたはオペレーターによるシャベルによる手動供給が必要です。これは、予算が限られた少量の運用に適しています。大量生産の施設には自動化システムが必要です。これらのシステムには、送り込みチップコンベアと混入金属分離装置が備わっています。自動ブリケット排出ビンとレベルセンサーも含まれています。自動化により労働要件が軽減され、手動介入なしで年中無休の連続稼働が保証され、自動化された加工セルと並行してプレス機を稼働し続けることができます。
初期費用と継続的な費用のバランスをとることで、財務上の影響を評価します。初期購入価格は設備投資を表します。 OpEx には、電力消費、摩耗部品の交換、定期的なメンテナンスの労力が含まれます。これらのコストを、生み出された収益と相殺する必要があります。 1 か月あたりの再生切削液の価値を計算します。鋳造業者がルースチップよりも練炭スクラップに対して支払うプレミアムを追加します。この組み合わせの収益源は通常、初期の設備投資を正当化し、継続的な運用コストをカバーして、機器をプロフィットセンターに変えます。
ブリケッティング プレスでは、CNC マシンからすべてを直接処理することはできません。ワイヤーや旋削材でできた長く入れ子になった「鳥の巣」がホッパー内に橋を架けます。供給機構が詰まり、生産が停止してしまいます。糸状の材料の場合は、プレスの前にシュレッダーまたはクラッシャーを組み込む必要があります。さらに、混入金属は機器に重大なリスクをもたらします。破損した超硬工具、外れボルト、またはレンチヘッドがスクラップに混入すると、プレス金型やパンチが破損します。鉄系混入金属が圧縮チャンバーに入る前に除去するには、磁気選別機を設置する必要があります。
高圧圧縮により、金属コンポーネントに大きな摩擦と摩耗が発生します。運用計画では、消耗品コンポーネントを考慮する必要があります。ダイとパンチは金属片による摩耗を継続的に受けます。ブリケットの密度を維持し、詰まりを防ぐために、定期的な交換が必要です。作動油は高熱により時間の経過とともに劣化するため、計画的な交換が必要です。ポンプの損傷を防ぐために、液体フィルタは定期的に交換する必要があります。大量の運用では、致命的なダウンタイムを防ぐためにメンテナンス スケジュールを厳守することが求められます。
油圧ホースと継手は毎週、漏れや摩耗がないか点検してください。
均等に磨耗していることを確認するために、パンチとダイの位置を毎月チェックしてください。
クーラントサンプを清掃し、四半期ごとにフィルタースクリーンを交換してください。
油圧作動油の粘度を年に 2 回サンプリングしてテストします。
適切なベンダーを選択することは、マシン自体を選択することと同じくらい重要です。潜在的な 金属練炭製造機のメーカーを 厳密に評価する必要があります。輸送が長期間遅れてマシンがオフラインになることを避けるために、国内の交換部品の入手可能性を確認してください。テクニカル サポートとフィールド技術者の派遣時間については、サービス レベル契約を確認してください。コンベアやシュレッダーを既存のレイアウトに統合するためのカスタム エンジニアリング能力を評価します。最も重要なのは、購入前に材料テストを要求することです。信頼できる製造業者は、お客様の特定のスクラップを自社の試験機で実行して、生存可能性を証明し、練炭密度を保証します。
施設全体のスクラップ監査を実施して、毎日の量を定量化し、マシニング センターで生成される特定の合金の流れを特定します。
過去 6 か月間の切削液の購入記録を確認して、現在のクーラント損失を計算します。
代表的な 50 ポンドのスクラップ サンプルをメーカーに送り、テスト プレスと密度分析を依頼します。
施設のフロアプランをマッピングして、集中システムまたはポイントオブソースシステムの最適な場所を決定します。
A: 体積減少率は通常 5:1 ~ 20:1 の範囲です。これは、特定の金属の種類と切りくずの初期サイズに大きく依存します。軽くてふわふわしたアルミニウムの旋削加工では最も大きな削減が見られますが、密度の高い鋼の切り粉では、削減は低いものの、依然として大幅な削減が見られます。
A: いいえ。このプロセスは完全に極度の油圧に依存しています。この圧力により、金属粒子間の機械的な噛み合いと冷間圧接が引き起こされます。ブリケットは、化学結合剤や接着剤を必要とせずに、その形状を永久に保持します。
A: はい、ただし慎重な管理が必要です。金属ごとに金型と油圧設定を調整する必要があります。オペレーターは、実行の合間にホッパーと加圧チャンバーを徹底的に清掃する必要があります。これにより、スクラップ価値を低下させる相互汚染が防止されます。
A: 通常、施設では 6 ~ 18 か月以内に投資収益率が得られます。このスケジュールは、処理されるスクラップの量、回収される高価なクーラントの量、および高級鋳造工場が現在練炭材料に支払っている金額に大きく依存します。
A: それはスクラップによって異なります。微細な切りくずや粒状の切粉が流れやすく、破砕の必要がありません。長くて糸状の曲がり角や「鳥の巣」には必ずシュレッダーが必要です。事前に細断しないと、これらの材料がホッパーに詰まり、自動供給が妨げられます。
A: 高圧練炭プレスは、残留切削液を最大 98% 絞り出して再利用できます。これにより、濡れた滴るスクラップがほぼ乾燥したブリケットに変換され、抽出されたクーラントをマシニング センターに戻すことができます。


 日本語


