


管理されていない大量の段ボール廃棄物は、配送センター、製造工場、大規模な小売拠点で大きなボトルネックを引き起こしています。空き箱の山の下に床面積が消えてしまいます。フォークリフトのオペレーターは、製品を移動する代わりに、がれきの周りを移動することに時間を浪費します。圧縮されていない空気を埋め立て地まで輸送するのに料金を支払うと、輸送料金が高騰します。施設で毎月 50 トンを超える段ボールが生成される場合、標準的な垂直ベーラーでは対応できません。手動での積み込み要件と遅いサイクル時間は、全体的な生産性を低下させます。流入に対処するには、連続供給ソリューションが必要です。
横型 段ボールベーラーは、 この運用上のボトルネックを直接解決します。圧縮プロセスを自動化し、粉砕されていないかさばる箱を処理し、すぐに製粉できる高密度のベールを生成します。この装置は、廃棄物管理戦略を多額の運用コストから、一貫したリサイクル収益を生み出す合理化されたプロセスに転換します。インフラストラクチャをアップグレードすると、手動による供給物流が不要になり、中核となる業務を中断することなく実行し続けることができます。
スループットの閾値: 水平ベーラーは、手動供給が物流上の負担となる、月間 50 ~ 200 トン以上の段ボールを生産する施設向けに設計されています。
運用の自動化: コンベア、ダンプ機、またはエア システムとの統合により、継続的でノンストップの運用が可能になり、専有労働時間が大幅に削減されます。
容積削減と ROI: 段ボールの体積を最大 90% 圧縮することで、廃棄物の収集頻度が直接削減され、工場仕様の高密度ベールが生成されるため、リサイクル リベート収入が最大化されます。
設備の要件: 設置には、かなりの床面積、特殊な電気/油圧インフラストラクチャ、および機械とワイヤの両方のステージングのための戦略的なワークフロー計画が必要です。
大量の廃棄物の処理には、継続的な物質の流れが必要です。トップローディングホッパーは、機械の主な吸気ゾーンとして機能します。かさばる壊れていない箱を施設の床から直接受け入れるように設計された大きな開口部が特徴です。材料を事前に細断する必要はありません。従業員が手作業で段ボールコンテナを平らにする必要はありません。ホッパーはすべてを直接圧縮チャンバーに注ぎます。
施設は、特定のワークフローに合わせて、これらのホッパーをさまざまな自動供給システムと統合します。ピットコンベアにより床面での搬入が可能です。オペレーターは廃棄物をピットに押し込むだけで、スチールベルトが廃棄物をホッパーまで運びます。地上のスライダー ベッド コンベアは、手動による仕分けやスキッドステアによる積み込みに適しています。フォークリフトダンプカーは、ゲイロードの箱やローリングカート全体を掴んで、直接機械に放り込みます。継続的にトリム廃棄物を発生させる製造工場では、空気圧サイクロン システムが材料を頭上のダクトを通してホッパーに直接吹き込みます。これらの統合オプションにより、手動での積み込みによる物理的な負担が軽減され、材料の移動が維持されます。
ホッパー内では、フォトアイセンサーが材料レベルを監視します。段ボールがセンサー ビームを遮断すると、プログラマブル ロジック コントローラー (PLC) が自動的に圧縮サイクルを開始します。これは、必要な場合にのみ機械が動作することを意味し、電力を節約し、油圧コンポーネントの摩耗を軽減します。
材料がチャンバーに落下すると、水平押出プロセスが始まります。巨大な油圧シリンダーがメインラムを前進させます。事前に形成されたベールまたは重いスチール製のドアに対して、ボール紙を側面から圧縮します。この水平方向の動作により、垂直型モデルと比較して、はるかに長いストロークと高い圧縮率が可能になります。
シャーブレードはこのサイクルにおいて重要な役割を果たします。ラムの上端とホッパーのフレームに取り付けられたこれらの硬化鋼ブレードは、チャンバーの端にぶら下がっている特大の材料をスライスします。この切断動作により紙詰まりを防ぎます。これにより、ラムが失速することなくストロークを完了できるようになります。鋭いシャーブレードを維持することで、継続的な処理量が保証され、油圧システムが過剰な圧力から保護されます。ブレードが鈍くなると作動油が加熱し、機械の効率が低下します。
ラム力はベールの最終密度を決定します。システム圧力定格は通常 2,500 ~ 3,000 PSI の範囲で、20HP ~ 50HP の電気モーターによって駆動されます。高いラム力により、硬質段ボールから空気を絞り出します。これにより、簡単に積み重ねることができ、トラックの積載重量を最大化できる、しっかりとした均一なベールが作成されます。
ワイヤーで結ぶことで、圧縮された材料を固定します。自動 結束段ボール梱包機は、 オペレーターの介入なしでこの作業を完全に実行します。ベールが希望の長さに達すると、機械は供給サイクルを一時停止します。メインラムが完全に伸びて、ボール紙に対する圧力を保持します。自動インサータ アームは、ラム面のガイド スロットを通して高張力ワイヤを発射します。反対側のツイスター ピニオンがワイヤーをキャッチし、回転してしっかりとした結び目を作り、カッター ブロックで端を切ります。インサーターが後退し、ラムが完成したベールを押出チャネルから押し出します。このシーケンス全体には 20 秒もかかりません。
施設のレイアウトに基づいて、さまざまな接続構成を評価する必要があります。水平結束機構により、ワイヤーが床と平行に配線されます。この設定により、メンテナンスへのアクセスが容易になります。オペレーターはツイスターピニオンからゴミを簡単に取り除き、可動部品にグリースを塗ることができます。垂直結束システムは、ワイヤーをベールの上部と下部に通します。この構成により、機械の全幅が縮小され、狭い施設内の貴重な床スペースが節約されます。
これを手動結合システムと比較してください。手動結束では、オペレータが機械を停止し、指定されたスロットにワイヤを通し、手でしっかりと引っ張って、ねじって外します。このプロセスにより、1 ベールあたり数分間生産が停止します。自動結束により大幅な省力化が実現します。ラインを停止すると倉庫フロアで即座にバックアップが発生する大量生産環境でも、継続的なスループットを維持します。
垂直ベーラーは、少量から中量の廃棄物を効果的に処理します。しかし、月あたり約 50 トンの量では、数学的な難しい壁にぶつかります。 50 トンを処理するということは、それぞれ 1,000 ポンドの重さの俵をおよそ 100 個作ることを意味します。垂直ベーラーでは、オペレーターが手動でチャンバーを積み込み、圧縮サイクルを待って、各ベールを手動で結び付ける必要があります。このプロセスには、1 俵あたり約 1 時間の累積労働時間がかかります。これは、毎月 100 時間の労働時間が廃棄物管理だけに費やされることに相当します。
運用のピークシーズン中の生産量の急増により、この制限がさらに明らかになります。小売流通センターは、休日の出荷急増時に大量の段ボールの流入に直面しています。垂直ベーラーは、このような急増時の施設運営のボトルネックとなります。床にはゴミが山積みになっている。フォークリフトの通行が遅くなる。水平 ベーラー機械は、 これらのサージを簡単に吸収します。連続供給機能により、中核施設の運用を中断することなく大量の処理が可能です。
アップグレードの必要性を示す次の特定の動作インジケーターに注意してください。
フォークリフトの運転手は、現在のベーラーにホッパーを投入するために列に並んで待つことがよくあります。
ピークシフト中に段ボールの山が床に蓄積され、つまずく危険が生じます。
従業員が廃棄物を管理したり、俵を結んだりするためにのみ残業時間を支払います。
予定された集荷前にオープントップのゴミ箱があふれてしまうため、運送業者はドライラン料金を請求します。
人件費は廃棄物管理における隠れた巨額の支出となります。さまざまなマシンに必要な専用労働力を比較します。垂直ベーラーには積極的な参加が必要です。従業員は機械の前に立ち、箱に 1 つずつ供給し、制御装置を操作する必要があります。彼らはラムが上下に回転するのを待つことに貴重な時間を費やします。フォークリフト運転手の時給が 25 ドルで、段ボールの管理に 1 シフトに 3 時間を費やした場合、非生産的な労働として年間数千ドルを失うことになります。
大量 のリサイクルベーラーに は受動的な監視のみが必要です。コンベヤーが機械に自動的に供給します。自動結束システムがベールを固定します。オペレーターはコントロールパネルを監視し、空になったらワイヤーコイルを交換し、完成したベールをフォークリフトで移動するだけです。この自動化により、労働力の再割り当てが可能になります。従業員は廃棄物の管理をやめ、注文の処理、トラックへの積み込み、生産ラインのサポートなどの中核的な業務に戻ります。
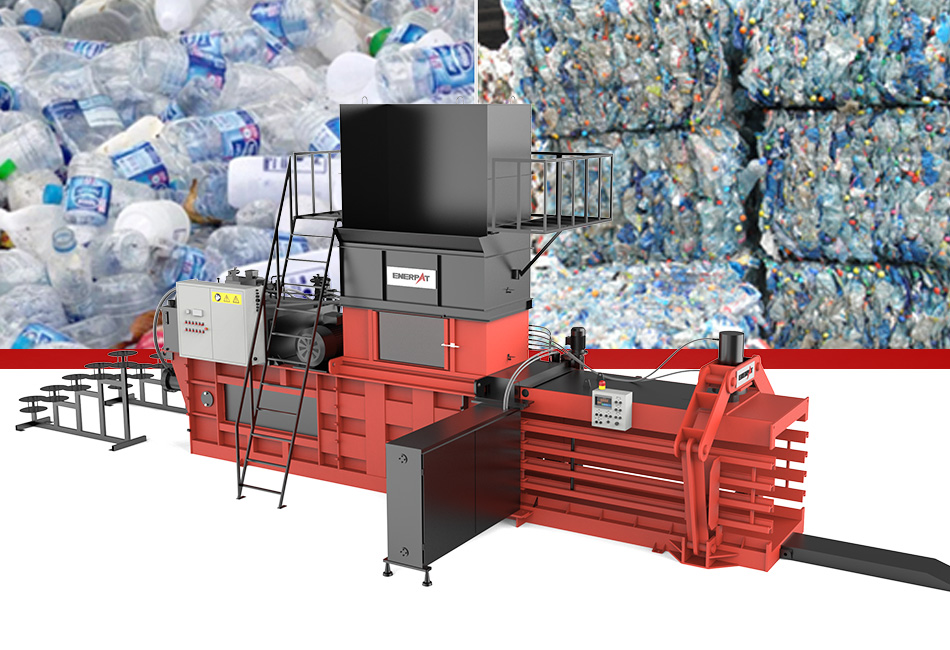
クローズドア モデルは、水平圧縮への入口点を表します。仕組みは簡単です。メインラムは、チャンバーの端にある頑丈なスチールドアに向かって材料を圧縮します。オペレーターは、チャンバーが最大圧力に達するまで材料を供給し続けます。機械はベールが完成したことを知らせます。次に、オペレーターがドアとラム面のスロットにワイヤーを手動で通し、ベールを結びます。最後に、油圧でドアが開き、完成したベールが排出されます。
これらのマシンは特定の運用プロファイルに適合します。これらは、月あたり 50 ~ 150 トンの中量から大量の量を生成する施設にサービスを提供します。材料が固体の壁に向かって圧縮されるため、非常に高いベール密度が得られます。自動化された結合メカニズムがないため、初期資本支出が低くなります。ただし、結束プロセスには依然として専任の労働者が必要であり、24 時間 365 日の連続稼働にはあまり適していません。
オープンエンドモデルは連続押出を利用します。チャンバーの端には閉じたドアがありません。代わりに、押出チャネル内にある以前に形成されたベールの摩擦が、次のベールに抵抗を与えます。油圧テンションシリンダーが押出チャンネルの上部と側面を圧迫します。これにより、摩擦が調整され、背圧が生じ、材料の種類に関係なく、一貫したベール密度が維持されます。
これらのマシンは、要求の高い環境で優れた性能を発揮します。月間150トンを超える施設にサービスを提供しています。ノンストップの自動処理を提供します。ワイヤー結束機構により、材料がホッパーに入る限り機械のサイクルが停止することはありません。これは、ダウンタイムが許されない大規模な配送センターや大量生産工場にとっての標準的な選択肢です。
2 ラムベーラーは最大限の多用途性を提供します。この機構には、直角に動作する 2 つの別々の油圧シリンダーが含まれます。一次収集ラムは材料を堅固な壁に向かって前方に圧縮します。完全に圧縮されると、二次ラムがベールをサイド チャンバーから押し出し、ベールを結びます。この設計は、ホッパー内のさまざまな材料をベールチャンバーから隔離する分離ドアを備えています。
これらの機械は、マルチマテリアル回収施設 (MRF) および複雑な産業現場で使用されます。これらは多用途の 、硬質プラスチック、非鉄金属、都市固形廃棄物も処理できる2 つのラム設計により、異なる材料の実行間の相互汚染を防ぎます。チャンバーを手作業で掃除することなく、午前中に段ボールを梱包し、午後にはペットボトルに切り替えることができます。 古紙梱包機として機能します。
ベーラータイプ | 結束機構 | 最適な音量範囲 | 主な利点 |
|---|---|---|---|
密室 | マニュアル | 50~150トン/月 | より低い資本コストで最大の密度を実現します。 |
オープンエンド自動結束 | 自動化 | 150トン以上/月 | 最小限の労力で継続的なノンストップ処理。 |
ツーラム | 自動化 | 大量生産 / マルチマテリアル | 相互汚染することなく、さまざまな材料を処理します。 |
供給口を特定の廃棄物の流れに合わせる必要があります。施設で生成される壊れていないボックスの最大サイズを測定します。家電ボックス、ゲイロード、大型家具の梱包には、多くの場合 60 x 46 インチを超える大規模な供給開口部が必要です。開口部が小さすぎると、大きな箱がホッパーを越えてしまいます。橋渡しは物質の流れを止めます。詰まりの原因となります。橋を破壊するにはオペレーターが長いポールを使って手動で介入する必要があり、自動化システムの目的が無効になります。
ホッパーの容量によって、機械が処理できるサージ量が決まります。大型のホッパーにより、フォークリフトのオペレーターはカート全体の廃棄物を一度に投棄し、走り去ることができます。機械は山積みを着実に進めます。適切なサイジングにより、ベーラーはシフト変更時や荷受量が多い日でも施設のピーク生成率に確実に対応できます。
製紙工場は、許容されるベールの標準寸法を決定します。標準的な製粉準備済みベールは通常、長さ 60 インチ、幅 30 インチ、高さ 45 インチです。標準的な輸送用コンテナや幅 102 インチのドライ バン トレーラーに効率的に収まるように、ベールはこれらの寸法を満たす必要があります。これらのベールを 2 つ横に積み込むことができ、トレーラーの床面積を最大化できます。
密度はサイズと同じくらい重要です。最大梱包重量を達成することは、貨物のペイロードを最適化するために重要です。物理的なスペースが不足する前に、トレーラーの法定重量制限に達したいと考えています。重さ 1,000 ~ 1,500 ポンドの高密度ベールでこの目標を達成します。これらの俵を 40 個積むと、ペイロード目標の 40,000 ポンドに到達します。高密度で均一なベールにより、プレミアムリサイクルリベートも確保されます。工場では、ヤードで安全に積み重ねられ、パルパーで効率的に処理されるため、タイトなベールを好みます。緩んでずさんなベールは工場で拒否される危険があります。
重機を設置するには現実的な空間計画が必要です。システム全体のフットプリントを考慮する必要があります。ベーラー自体はかなりのスペースを占有し、長さが 25 フィートを超えることもよくあります。供給コンベアは、傾斜角度に応じてさらに多くの床面積を必要とします。大型コイル ワイヤ ステム専用のステージング エリアも必要です。これらの 1,000 ポンドのコイルはカスタム スタンドに設置され、自動結束の継続的な動作に不可欠です。最後に、トラックへの積み込みを待つ完成したベールを保管するための明確なステージングエリアが必要です。
ワークフローの統合により、マシンを配置する場所が決まります。を配置して 市販の段ボールベーラー 、一次廃棄物発生ゾーンからのフォークリフトの移動時間を最小限に抑えます。集中配置により内部トラフィックが削減されます。通路をきれいに保ちます。これにより、海外への貨物の積み込みを中断することなく、廃棄物の生成から圧縮まで可能な限り迅速に移動できるようになります。
梱包されていない段ボールは責任を負います。製粉用のベールは商品です。高密度で汚染されていない段ボール梱包を製造すると、材料が廃棄コストから販売可能な資産に変わります。製紙工場やリサイクル業者は、厳格な密度と品質基準を満たしたグレード 11 の古い段ボールコンテナ (OCC) に対して割増料金を支払います。高圧圧縮を利用することで、各ベールの重量が最大化されます。これにより、トラックの積載量ごとに可能な限り最高のリベート価値を確実に獲得できます。これらのベールから得られる収益は施設の運営コストを直接相殺し、設備の回収期間を短縮します。
ゆるい段ボールはほとんどが空気で構成されています。平らにしていない箱をオープントップのゴミ箱に捨てるということは、空気を埋め立て地やリサイクルセンターに運ぶのに料金を支払うことを意味します。段ボールを圧縮すると体積が最大 90% 減ります。この大幅な減容により、廃棄物の収集頻度が大幅に削減されます。現在、週に 5 回コンパクターまたはダンプスターを牽引している場合、ベーラーを使用すると、その出荷貨物が週に 1 回に削減される可能性があります。過剰な運送料金を排除できます。ゴミ箱のレンタルコストを削減できます。積み込み場での大型トラックの絶え間ない交通に伴う二酸化炭素排出量を削減できます。
ベーラーは重要な施設インフラとして機能します。これが低下すると、廃棄物がただちに逆流し、倉庫の業務が停止する恐れがあります。調査してください 段ボール梱包機のメーカーを厳しく 。独自の部品ではなく、標準的な既製の油圧コンポーネントや電気コンポーネントを使用しているメーカーを探してください。これにより、緊急時に交換用リレー、リミットスイッチ、油圧ホースを現地で調達できるようになります。
保証条件を慎重に評価してください。部品と工賃の対象となるものを理解します。最も重要なのは、地域のサービス技術者のネットワークを確認することです。迅速なトラブルシューティングと予防メンテナンスにアクセスする必要があります。信頼できるメーカーは、最初の設置後も長期間にわたり、オペレーターのトレーニングやメンテナンスの文書化などの包括的なサポートを提供します。
産業用ベーラーには頑丈なインフラが必要です。三相電源 (通常は 480V) を供給する必要があります。メインモーター、コンベアドライブ、およびオイル冷却システムの特定のアンペア数要件を確認してください。配電盤のサイズが小さすぎるとブレーカーが落ち、生産が停止してしまいます。機械の切断パネルに専用の導管を接続するには、資格のある電気技師が必要です。
コンクリート基礎を評価します。これらの機械の重さは数万ポンドです。圧縮およびせん断サイクル中に重大な動作振動が発生します。床の耐荷重能力とコンクリートの厚さがメーカーの仕様を満たしていることを確認してください。場合によっては、機械専用の 8 インチの鉄筋コンクリート パッドを流し込み、頑丈なウェッジ アンカーを使用してフレームを床に固定する必要があります。
工業用圧縮装置は、誤って操作すると重大な安全上の問題を引き起こします。マシンに包括的な安全機能が搭載されていることを確認してください。非常停止ボタンは、ベーラー、コンベアの供給ゾーン、およびワイヤー結束エリアの周囲の複数の場所からアクセスできる必要があります。すべてのアクセス ドアの安全インターロックは、動作中に開いた場合は直ちに機械を停止する必要があります。
コンベヤガードにより、偶発的な巻き込みを防止します。すべてのメンテナンス、ブレードの回転、結線作業に対して、厳格なロックアウト/タグアウト (LOTO) 手順を実装します。これらのプロトコルについてオペレーターを徹底的にトレーニングしてください。チームを保護することで、OSHA 規制への準拠が保証され、職場での致命的な傷害が防止されます。
過去 6 か月間の輸送請求書を確認して、毎月の段ボールのトン数を監査し、正確なベースラインを確立します。
利用可能な床面積を測定し、ベーラー、フィードコンベア、およびワイヤーコイルのステージングエリアを確実に考慮してください。
チームが現在手作業で箱を分解し、垂直ベーラーに積み込むのに費やしている正確な労働時間を計算します。
特定の施設レイアウトに最適なホッパー サイズと供給システムを決定するために、機器専門家による現場訪問のスケジュールを立ててください。
A: 適切にメンテナンスされた水平ベーラーは、重工業環境では通常 15 ~ 20 年間使用できます。この寿命を達成するには、予防保守スケジュールを厳守する必要があります。メインチャンバーの構造が損傷する前に、定期的に作動油を交換し、摩耗したシャーブレードを交換し、内部摩耗ライナーを交換する必要があります。
A: 最終的なコストは、自動化のレベルとマシンの構成に大きく依存します。シングルラムのクローズドドアモデルはコストが安くなりますが、完全に自動化された 2 ラムシステムはより高い投資を必要とします。追加の変数には、油圧パワーユニットのサイズ、必要な供給コンベアの種類、およびカスタムホッパーの変更が含まれます。
A: オートタイベーラーは、機械式インサーターとツイスターを使用してベールをワイヤーで自動的に固定し、連続ノンストップの操作を可能にします。手動タイベーラーでは、オペレーターが機械を停止し、ワイヤーをドアのスロットに手動で通し、手で結ぶ必要があるため、ベールごとに数分間生産が停止します。
A: はい、多くの水平ベーラーはペットボトル、HDPE ジャグ、シュリンクラップを処理できます。ただし、ボール紙とプラスチックを頻繁に切り替える予定がある場合は、2 ラムベーラーが最適な選択肢です。その設計により、材料の相互汚染が防止され、異なる材料の実行の間にチャンバーを手動で掃除する必要がなくなります。
A: 必要なスペースは構成によって大きく異なります。ベーラー自体の長さは 20 ~ 25 フィートですが、さらに 15 ~ 20 フィート長くなる可能性がある供給コンベアも考慮する必要があります。さらに、1,000 ポンドのワイヤー コイル用の専用のステージング スペースと、完成したベールをフォークリフト オペレーターが移動するための空きスペースが必要です。
A: 古い段ボールコンテナ (OCC) の場合、標準的な水平ベーラーは、重さ 1,000 ~ 1,500 ポンドの製粉機ですぐに使用できるベールを製造します。正確な重量は、機械の油圧シリンダーのサイズ、システムの動作圧力、およびオペレーターが構成した比密度設定によって異なります。


 日本語


