


非効率的なスクラップ処理は利益率の低下に直結します。高騰した輸送費が収入を圧迫する。無駄な床スペースは物流上のボトルネックを引き起こします。炉の利用が最適ではない場合、溶解サイクルが遅くなります。出荷されるバラスクラップのすべての立方ヤードは、ペイロード効率の損失を表します。鋳造工場では、溶融収量を最大化するために、高密度で均一なベールが求められます。施設管理者と調達チームは常に課題に直面しています。強力な圧縮装置を選択する場合は、スループット要件と材料の変動および資本支出のバランスを取る必要があります。間違った圧縮システムを選択すると、過度のダウンタイムが発生し、メンテナンスに悩まされることになります。このガイドは、圧縮機械を評価するための技術的フレームワークを提供します。機械の仕様を特定の材料の流れに適合させるお手伝いをいたします。油圧性能を分析し、施設の制約を評価し、導入リスクを軽減する方法を学びます。適切な機器を選択すると、スクラップが物流上の負担から高度に最適化された収益源に変わります。
材料が機械を決定します。鉄金属ベーラーと非鉄金属ベーラーのどちらを選択するには、せん断力、油圧、ウェアライナーの仕様を分析する必要があります。
供給機構がスループットを向上: 蓋タイプのスクラップ金属ベーラーとホッパータイプのスクラップ金属ベーラーのどちらを選択するかによって、サイクル タイムとオペレーターの労働要件が根本的に変わります。
密度は下流の価値に影響を与えます: 高密度ベール (三重圧縮または 2 つのラム システムによって実現) は、輸送のペイロード効率を最大化し、鋳造工場での溶融収率を向上させます。
梱包作業が成功するかどうかは、厳密なパフォーマンス指標に依存します。処理トン当たりのコストを評価する必要があります。輸送ペイロードの最適化により、即座に貨物の節約が可能になります。安全コンプライアンスにより、コストのかかる操業停止を防ぎます。バラスクラップは本質的に非効率的です。膨大な施設面積を消費します。ローダーの継続的な介入が必要です。圧縮はこれらの物流上の失敗を解決します。高密度のベールがきれいに積み重ねられます。これにより、容積制限に達する前にトラックの重量を最大化することができます。これにより、必要な貨物輸送の総回数が削減されます。
実際の現場の例を見てみましょう。標準的な 53 フィートのフラットベッド トレーラーの法定積載量制限は約 45,000 ポンドです。準備されていない緩い鉄板を積み込むと、トレーラーの物理的な体積制限である 20,000 ポンドに達してしまうことがよくあります。トラック満載の料金を支払いますが、半分は空のまま発送します。同じ材料を スクラップ金属ベーラーで処理すると 、計算が変わります。高密度で均一なブロックが生成されます。トレーラーのデッキスペースの半分しか使用せずに、重量制限 45,000 ポンドに簡単に達します。輸送頻度が即座に半分になります。
特定の業界では、体積と材料の剛性に基づいて個別の機器要件が決まります。自動車スクラップの処理には、重量のある研磨材が含まれます。使用済み車両は、フレームやシャーシコンポーネントを加工するために大きなせん断力を必要とします。機械や設備のスクラップにも同様の課題があります。厚い鋼板や構造部品を扱っています。これらの材料には高圧油圧システムが必要です。対照的に、スタンピング工場では均一で大量の端材が生産されます。これらの施設では、極度の破砕力よりも迅速なサイクル時間を優先します。処理周波数によって、必要なスループット容量が決まります。
炉の効率は適切なベール密度に大きく依存します。鋳造工場は、ばらつきのある低密度のスクラップに対してサプライヤーに罰則を課します。緩んだ材料は、溶融プロセス中に過剰な表面積を酸素にさらします。これにより、深刻な酸化損失が発生します。スラグにより貴重な金属が失われます。高密度のベールはすぐにメルトプールに沈みます。これにより酸化が最小限に抑えられます。高密度のベールにより、炉面積の利用率も最大化されます。各充電により多くの重量を収めることができます。緩んだスクラップは油や切削液を閉じ込めます。金属を圧縮すると、これらの可燃性流体が絞り出されます。これにより、製錬中の危険な火災の危険が防止されます。
スペースを再利用すると、すぐに運用上のメリットが得られます。バラバラになったスクラップの山が庭に広がっています。彼らは車線を妨害します。つまずく危険が生じます。梱包された出力に移行すると、ヤードの物流が変わります。貴重な面積を他の操作のために再利用できます。フォークリフトを使用すると、均一なベールを簡単に移動および積み重ねることができます。在庫追跡が簡単になります。パイルの重量を見積もるのではなく、ベールの数を数えます。合理化された物流により、ローダーの燃料消費とオペレーターの疲労が軽減されます。
メトリック | ばらけたスクラップの処理 | 梱包されたスクラップの処理 |
|---|---|---|
輸送ペイロード | 容積が制限されている (通常、耐荷重の 40 ~ 50%) | 重量制限あり (ペイロード使用率 100%) |
必要な庭スペース | 広大な(広大な山) | 最小限(垂直スタッキング) |
炉の溶解収量 | 低い(酸化損失が大きい) | 高(急速浸漬、低酸化) |
ローダーの燃料消費量 | 高 (一定の材料押し込み) | 低 (統合ブロックの移動) |
シングルアクションベーラーは 1 つの油圧ラムを使用します。固定壁または排出ドアに対して材料を一方向に圧縮します。仕組みは簡単です。チャンバーに装填し、ラムを作動させ、スクラップを圧縮します。この設計により、可動部品が最小限に抑えられます。油圧の配線と電気制御が簡素化されます。
これらのマシンは、小規模施設に適しています。軽量のアルミニウム押出材や銅線に適しています。これらは、手動による結束が運用上可能な限り実行可能な運用に適合します。小規模なリサイクルヤードでは、特殊金属用のシングルアクションモデルを導入することがよくあります。運用上のトレードオフは明らかです。初期資本支出が少なくて済むというメリットがあります。メンテナンスにはそれほど専門的な知識は必要ありません。ただし、肉体労働をもっと受け入れなければなりません。シングルラムシステムは、マルチラム構成と比較してベール密度が低くなります。
蓋 タイプのスクラップメタルベーラーは、 頑丈な密閉蓋を備えたトップローディングボックスを備えています。この蓋は圧縮の第 1 段階を提供します。マテリアル ハンドラーを使用して、特大のマテリアルをチャンバーにロードします。重い蓋が下がり、スクラップが箱の中に押しつぶされます。横ラムが閉じると、圧縮サイクルが完了します。
この設計は、かさばる特大のスクラップの処理に優れています。白物家電、自動車の骨組み、大型の板金には、この事前破砕アクションが必要です。蓋は巨大な剪断機として機能し、不規則な形状をチャンバー内に折り込みます。主なトレードオフはサイクル速度に関係します。複数のステップからなるプロセスにより、連続供給システムと比較してサイクル時間が遅くなります。ただし、蓋は優れた封じ込めを提供します。最初の破砕時に飛来する破片を捕捉し、庭の安全性を高めます。
ホッパー タイプの金属スクラップベーラーは、 重力供給またはコンベア供給の積載システムを利用します。材料は連続的に圧縮チャンバーに落下します。メインラムのシャーブレードは、前進する際に余分な材料を切り取ります。これにより、連続または半連続運転が可能になります。
これらの機械は、均一でばらばらのスクラップを生成する環境を支配します。プレス工場、旋削加工を行う機械工場、および金属クリッピングを処理する施設は、ホッパー システムに依存しています。高スループットと自動化が主な目標です。これらのベーラーを生産ラインに直接統合できます。運用上のトレードオフは、材料のサイジングに集中します。一貫した材料寸法を確保する必要があります。サイズが大きすぎるとブリッジが発生します。ブリッジが発生するとホッパーが詰まり、生産が停止します。
2 つのラムベーラーが 圧縮段階と排出段階を分離します。一次ラムは材料を集めて固定壁に押し付けます。次に、二次ラムが直角に作動します。完成したベールを自動結束段を通して機械から押し出します。
この構成により、比類のない多用途性が実現します。マルチマテリアル施設は 2 つのラム システムに依存しています。軽金属、プラスチック、段ボールの加工を最小限の調整で切り替えることができます。自動結束システムにより、労力が大幅に削減されます。トレードオフには最大密度が関係します。 2 ラム システムは非常に多用途ですが、重量構造用鋼を加工する場合、専用の三重圧縮機のような極度の密度を達成できない場合があります。
トリプル 圧縮金属ベーラーは、 スクラップ高密度化の頂点を表します。この機械は 3 方向のラムを使用しています。上蓋またはラムが押し下げられます。サイドラムが内側に押し込まれます。最後に、縦方向のメインラムが前進します。この 3 軸圧縮により、材料からあらゆる空隙が絞り出されます。
重工業スクラップにはこのレベルの力が必要です。構造用鋼梁、重量パイプ、厚板には三重圧縮が必要です。大量リサイクル センターでは、これらの機械を使用して、鋳物工場ですぐに使用できる高密度のベールを製造します。運用上のトレードオフは重大です。多額の初期資本支出に直面することになります。複雑な油圧システムには厳密なメンテナンスが必要です。ただし、この機械は積載重量を最大化することで、トン当たりの輸送コストを最小限に抑えます。
ベーラーは通常、垂直構成または水平構成に分類されます。垂直ベーラーは材料を上から下に圧縮します。スペース効率が非常に優れています。小規模な作業では、軽いアルミ缶や銅線に使用されます。手で積み込みます。水平ベーラーは材料を横方向に圧縮します。彼らは工業規模の処理を扱います。かなりの床面積が必要です。コンベア、グラップル、または磁気ローダーを介してそれらに餌を与えます。横型機械は、本格的な金属リサイクルに必要なスループットを提供します。
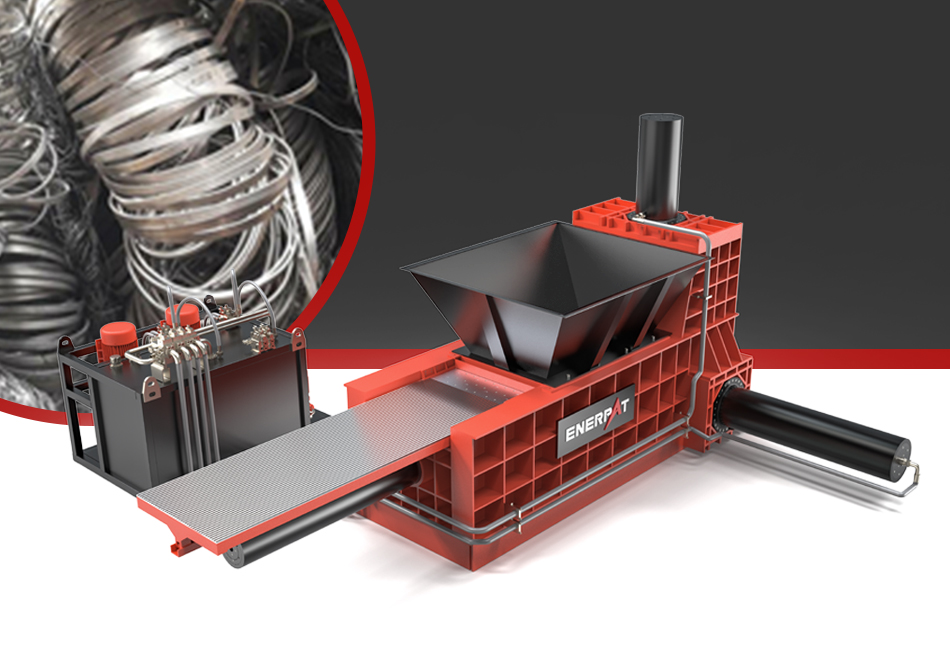
鉄系材料は高い引張強度を持っています。鋼と鉄は摩耗性があることで有名です。これらの金属を加工すると、不適切な機器が破壊されます。過酷な条件向けに構築されたマシンを指定する必要があります。主な使用例には、使用済み車両や廃止された産業資産の処理が含まれます。自動車スクラップには高張力鋼合金が含まれています。機械スクラップには厚い鋳鉄部品が含まれています。
真の 鉄金属ベーラーに は、特別なエンジニアリングのアップグレードが必要です。構造部材を切断するには、高せん断ブレードが必要です。圧縮チャンバーには、交換可能な Hardox 摩耗プレートを備えている必要があります。標準的なスチールライナーは、滑りスクラップの摩耗により摩耗したり裂けたりします。油圧システムは極度の圧力を供給する必要があります。重い鋼材の加工には 300 トンを超える力が必要となる場合があります。それ以下のものはラムを失速させたり、緩んだ許容できないベールを生成したりする可能性があります。
シリンダーの設計も考慮する必要があります。鉄の梱包には、トラニオンに取り付けられた頑丈なシリンダーが必要です。重量鋼をせん断する際に発生する衝撃荷重を吸収します。標準的なクレビスに取り付けられたシリンダは、このような極端な力が加わると曲がったり壊れたりします。メインのラム面は、材料を掴み、圧縮中に材料が上方に転がるのを防ぐために、鋸歯状のデザインを備えている必要があります。
非鉄材料は異なる挙動をします。アルミニウムの押出材、銅線、真鍮の継手は展性が高くなります。軽量のゲージが特徴です。ただし、ポンド当たりの市場価値は大幅に高くなります。非鉄金属の加工には、異なるエンジニアリングアプローチが必要です。 300トンの破砕力は必要ありません。代わりに、スピードと精度が必要です。
サイクルスピードを重視したラムが高速になると、時間あたりの生産量が増加します。自動結束システムが義務化される。手動で結束すると高速生産ラインの速度が低下します。相互汚染を防ぐ必要があります。アルミニウムのベールに銅が混入すると、その価値が低下します。非鉄ベーラーにはクリーンアウト ドアが付いていることがよくあります。オペレーターは、異なる材料バッチ間でチャンバーを簡単に掃除する必要があります。 非鉄金属 専用ベーラー。
非鉄機械の油圧システムは、最大圧力よりも流量を優先します。大容量ポンプによりシリンダーが急速に充填され、乾燥サイクル時間が短縮されます。シャーブレードにはより厳しい公差が必要です。薄いアルミニウムシートは折り畳まれて、きれいに切れずに緩んだ刃の間に挟まってしまいます。きれいな剪断動作を保証するには、正確なブレードギャップを維持する必要があります。
調達チームは、実際のスループットを誤って計算することがよくあります。メーカーが公表するサイクルタイムのみに依存しないでください。乾燥サイクル時間は現場では何の意味もありません。本当の時間当たりのトン数を計算する必要があります。これには、特定の読み込み方法を分析する必要があります。グラップルは連続コンベアよりもチャンバーにロードするのに時間がかかります。装填時間、ラムの伸長、圧縮保持時間、ベールの排出、および結束が含まれます。そうして初めて、実際の生産能力を決定することができます。
圧縮前の材料密度を考慮してください。軽量アルミニウム旋削材は大きな体積を占めますが、重量は非常にわずかです。 1 つの重いベールを生産するために、機械を 10 回回転させることもあります。重いスチールのパンチングは、1 サイクルで重量要件を満たします。スループットの計算では、入ってくるスクラップ ストリームの特定のかさ密度を考慮する必要があります。
油圧システムはベーラーの心臓部として機能します。金属を圧縮すると大量の熱が発生します。連続運転中、作動油は急速に加熱します。熱により流体の粘度が低下します。粘度が低いとポンプのシールが破壊され、内部バイパスが発生します。冷却システムを評価する必要があります。多シフト稼働には大容量の空気冷却器または水冷却器が必須です。
濾過規格も重要です。研磨金属粉塵は必然的にシステムに入ります。サブミクロンの濾過により、高価な方向制御バルブを保護します。オフラインのキドニーループ濾過システムを指定する必要があります。これらはメインモーターがオフの場合でも継続的に動作し、オイルが完全にきれいな状態に保たれます。メインモーターに可変周波数ドライブを指定します。これらのドライブは、アイドル段階中のモーター速度を低下させます。これにより、エネルギー消費が大幅に削減され、発熱も減少します。
人手不足がリサイクル業界を悩ませている。手動システムと自動システムの間のトレードオフを評価する必要があります。手動ベーラーでは、オペレーターがワイヤーを通し、タイを固定する必要があります。電動ホットメルトシステムまたは手動の鉄製バックルを使用します。これにより、作業員がピンチに陥り、生産が遅くなります。
完全に自動化されたシステムは、プログラマブル ロジック コントローラーを利用します。自動ワイヤ結束機構により、高張力ワイヤを数秒でループさせてねじります。自動化された段階では初期コストが増加しますが、専任の労働ポジションが不要になります。また、荒々しい輸送中にも一貫したベールの完全性を保証します。配線層の設計を評価する必要があります。簡単にアクセスできる摩耗部品を備えたシステムを探してください。ツイストピニオンと切断ナイフは定期的に交換する必要があります。機械フレームの奥深くに埋め込まれている場合、メンテナンスには数分ではなく数時間かかります。
重量ベーラーには本格的な土木工学が必要です。標準的な倉庫のコンクリートの上に 50 トンの機械を設置することはできません。金属圧縮による繰り返しの衝撃により、重大な動的負荷が生じます。鉄筋コンクリートパッドを注ぐ必要があります。これらのパッドには、多くの場合、重い鉄筋グリッドと特定の深さの要件が必要です。制振材は周囲の建物への構造的損傷を防ぎます。
施設の設置面積を注意深く分析してください。ローダーが操縦するには十分なクリアランスが必要です。コンベヤには特定の傾斜角度が必要です。メンテナンス チームには、油圧シリンダーを引いたり、摩耗プレートを交換したりするためのスペースが必要です。機械を壁に近づけすぎると、メインのラムシリンダーを交換するためだけにベーラー全体を移動する必要があります。メンテナンス アクセスを主な制約としてレイアウトを計画します。
スクラップヤードには本質的な危険が潜んでいます。梱包作業ではこれらのリスクが増幅されます。作業者中心の厳格な安全プロトコルを実装する必要があります。ロックアウト/タグアウト手順については交渉の余地がありません。保守担当者は、圧縮チャンバーに入る前に主電源の切断を物理的にロックする必要があります。
警備は義務です。粉砕前の段階では、飛来する金属の破片が排出されることがよくあります。積載ゾーンの周囲に頑丈なレキサンシールドまたはスチールメッシュを取り付けます。取り出しドアと結束層の周囲のピンチポイントを排除します。包括的なオペレータートレーニングプログラムにより、安全な手動および自動操作が保証されます。オペレーターは、安全インターロックを回避せずに詰まりを安全に解消する方法を理解する必要があります。
ダウンタイムは収益性を破壊します。摩耗部品の交換スケジュールについて現実的な評価を行う必要があります。 Hardox ライナーは薄くなります。シャーブレードが鈍くなり、裏返すか交換する必要があります。高圧油圧ホースは最終的に疲労して破裂します。重要な予備品をオンサイトに保管しておく必要があります。ホースがパンクするまで待って交換を注文しないでください。
ローカル OEM サポートを評価します。制御システムに障害が発生した場合は、独自のソフトウェアを理解している技術者が必要になります。重要なトラブルシューティングを海外のサポートに依存すると、ダウンタイムが数時間から数週間に延長されます。暦日ではなく、稼働時間に基づいて予防メンテナンス スケジュールを確立します。アワーメーターに従って、油圧フィルターを交換し、トラニオンベアリングにグリースを塗布し、シャーブレードのギャップを厳密に検査します。
成分 | 検査頻度 | 交換用インジケーター |
|---|---|---|
シャーブレード | 毎週 | エッジが丸くなり、切断性能が低下します |
油圧フィルター | 毎月 | 圧力降下インジケータが作動しました |
ウェアプレート(ライナー) | 四半期ごと | 厚み30%減、深いガウジ |
ワイヤータイピニオン | 隔週 | ワイヤーのねじれが一貫していない、接続が切れている |
市場には普遍的に最適なベーラーはありません。選択は、特定の材料タイプ、必要な処理量、および施設の制約によって厳密に決定される必要があります。過剰な仕様は資本を無駄にします。過少仕様を指定すると機械が破壊され、生産が停止します。調達チームは、透明なサイクルタイム保証を提供する OEM を優先する必要があります。信頼できるブランドからの検証可能な油圧コンポーネントの調達を要求します。お住まいの地域で堅牢なアフターマーケット サポートが存在することを確認してください。
ベーラーの調達プロセスを最適化するには、次のアクションを実行してください。
包括的な施設廃棄物監査を実施して、正確な材料量とピーク処理時間を決定します。
トラックの平均重量と法定最大積載量制限を分析して、現在の輸送の非効率を計算します。
実際のスクラップ寸法に基づいて、機器メーカーにサイト固有のスループット シミュレーションをリクエストします。
機器の寸法を最終決定する前に、既存のコンクリート基礎を評価して、必要な土木工学のアップグレードを決定します。
A: シングルアクションベーラーは 1 つのラムを使用して材料を固定壁に押し付けますが、通常は手動で結ぶ必要があります。 2 ラムベーラーは、一次ラムを使用してスクラップを集めて圧縮し、二次ラムを使用して自動結束層からベールを排出します。 2 つの RAM システムにより、より高いスループットと多用途性が実現します。
A: いいえ。非鉄金属用に設計された機械で重量鋼を加工すると、重大な損傷が発生します。油圧システムに必要な破砕力が不足しています。構造フレームが疲労します。チャンバーライナーがえぐられて破れてしまいます。そうすると、メーカーの保証が直ちに無効になります。
A: 重い蓋は、最初の粉砕前の段階では物理的な障壁として機能します。車のシェルなどのかさばるアイテムを加工する場合、極度の圧力がかかると金属が折れて飛び散る可能性があります。閉じた蓋はチャンバー内に飛来する破片を収容し、オペレーターとヤード作業員を保護します。
A: これらの巨大な機械には専門的な土木工学が必要です。極度の動的荷重や繰り返しの衝撃に耐えられるように設計された厚い鉄筋コンクリート パッドを注入する必要があります。多くの設置では、積載高さを下げるためのカスタム ピット設計と、周囲の構造を保護するための特殊な防振パッドが必要です。
A: ROI は 3 つの主要な指標を組み合わせて計算します。トラックの積載量の最大化による貨物の節約、高密度のベールにプレミアムを支払う鋳造工場からの収益の増加、自動結束システムへの移行によって達成される人件費の削減です。この合計から電力やメンテナンスなどの運営費を差し引きます。
A: 理想的な密度は特定の炉によって異なりますが、一般的に鋼の場合は立方フィートあたり 100 ~ 150 ポンドの範囲です。高密度により、酸素にさらされる表面積が最小限に抑えられます。これにより、酸化損失が減少し、炉面積の利用率が最大化され、全体の溶解サイクルが高速化されます。


 日本語


