


重廃棄物管理機器の調達は一か八かの設備投資です。性能が不十分なマシンや互換性のないマシンを選択すると、運用上のボトルネック、過剰な人件費、投資収益率の遅れが生じます。リサイクル可能な廃棄物を大量に生成する施設は、非効率な廃棄物処理から合理化された高密度梱包に移行する必要があります。ただし、市場をナビゲートするには、特定の施設のスループット、材料の種類、労働の制約を正確な機械の仕様と一致させる必要があります。
発注書に署名する前に、運用チームと調達チームは技術仕様、施設の制約、財務上の実行可能性、ベンダーの信頼性を評価する必要があります。このガイドは、適切な機器を調達し、コストのかかる調達ミスを回避するための厳格な評価フレームワークを提供します。真のスループットニーズを評価し、マシンの機能を分析し、シームレスな統合を実現するための施設を構築する方法を学びます。
材料と容量による設計の決定: ピークスループット要件と特定の商品タイプ (OCC、PET、非鉄金属など) によって、クローズドドア、オープンエンド、または 2 ラムシステムが必要かどうかが決まります。
人件費と資本支出: 自動結束水平ベーラーにアップグレードするには、より高額な先行資本が必要ですが、手動結束システムと比較して継続的な人件費が大幅に削減されます。
設置前の制約は重要です。特定のモデルを評価する前に、施設の設置面積、天井のクリアランス、給電システムの統合、および電気インフラストラクチャを監査する必要があります。
ベンダーの審査には交渉の余地はありません: 水平ベーラーのメーカーは、コストのかかるダウンタイムを防ぐために、部品の入手可能性、サービス ネットワークの応答性、保証条件に基づいて評価される必要があります。
廃棄物処理装置をいつアップグレードするかを正確に把握することで、不必要な処理能力に過剰な支出をしたり、ピーク時に停止する機械への支出不足を防ぐことができます。現在の労働力の割り当てとマテリアル フローを評価して、アップグレードが必要になる正確な時期を判断する必要があります。
縦型梱包機は、小売店のバックルームや少量の配送センターで明確な目的を果たします。ただし、常に手動で装填、結合、取り出しを行う必要があります。アップグレードの転換点は通常、処理量が 1 時間あたり 2 トンを超えたときに発生します。スタッフが本来の業務を遂行するよりも、箱を分解したり、垂直チャンバーに栄養を供給したりすることに多くの時間を費やすと、人件費が法外に高くなります。に移行すると、 水平ベーラー 供給プロセスが自動化されます。この移行により、施設はフォークリフトのオペレーターや倉庫スタッフを拘束することなく、大量の量を継続的に処理できるようになります。
多忙な配送センターの毎日のワークフローを考えてみましょう。フォークリフトの運転手が降車し、手動で段ボールを垂直ベーラーに投入し、サイクルを待ち、このプロセスをシフトごとに 20 回繰り返す必要がある場合、何時間もの生産性が失われます。連続コンベアによって供給される水平システムにより、この手作業が完全に不要になります。
すべてのリサイクル可能な物質が圧力下で同じように動作するわけではありません。ボール紙 (OCC) は硬いですが、予想通りに折り畳めます。プラスチック、特にペットボトルや HDPE 容器は、高い材料記憶性を持っています。積極的に圧縮に抵抗し、元の形状に戻ろうと拡張しようとします。このメモリによってマシンの要件が決まります。プラスチックの加工には、材料を効果的に切断して保持するために、より高いシリンダー圧力と強力なシャーブレードが必要です。
紙専用に設計された機械で高記憶材料を処理すると、ワイヤータイが切れたり、ベールの形が崩れたりすることがあります。ワイヤータイが固定されている間、プラテンは材料を最大の圧力で保持する必要があります。機械の油圧能力と材料の記憶を一致させることができないと、継続的な動作障害が発生します。
最終目標によって機器の戦略が決まります。一部の施設では、運搬料金を削減するために厳密に機器を購入しています。ばらけた廃棄物を圧縮することで、毎週必要なゴミ箱の取り出し回数が減ります。その他の事業は、高品質の梱包商品を加工し、工場やリサイクル業者に販売することを目的としています。収益の創出が目標の場合、ベールの密度と均一性が最も重要です。
工場は、輸送コンテナの重量を最大化する高密度で製材準備の整ったベールに対して割増料金を支払います。緩い軽量のベールを製造する機械は、商品収益を直接減少させます。選択した機器が下流のバイヤーが要求する特定のベール重量を達成できることを確認する必要があります。
環境コンプライアンスは機器調達において重要な役割を果たします。梱包機の生産物を EPA リサイクル ガイドラインに合わせることで、施設は厳しい持続可能性目標を達成できます。現在、多くの自治体が埋め立て廃棄物ゼロの義務を実施しています。独自のリサイクル可能物をオンサイトで処理することで、コンプライアンスを確保し、廃棄物の流れの透明な監査証跡を作成します。
これらの基準を満たすと、多くの場合、新たな税制上の優遇措置やグリーン ビジネス補助金が受けられ、機器の回収期間が短縮されます。廃棄物の流れを積極的に管理する施設は、地方自治体の罰金を回避し、企業の持続可能性監査において有利な立場にあります。
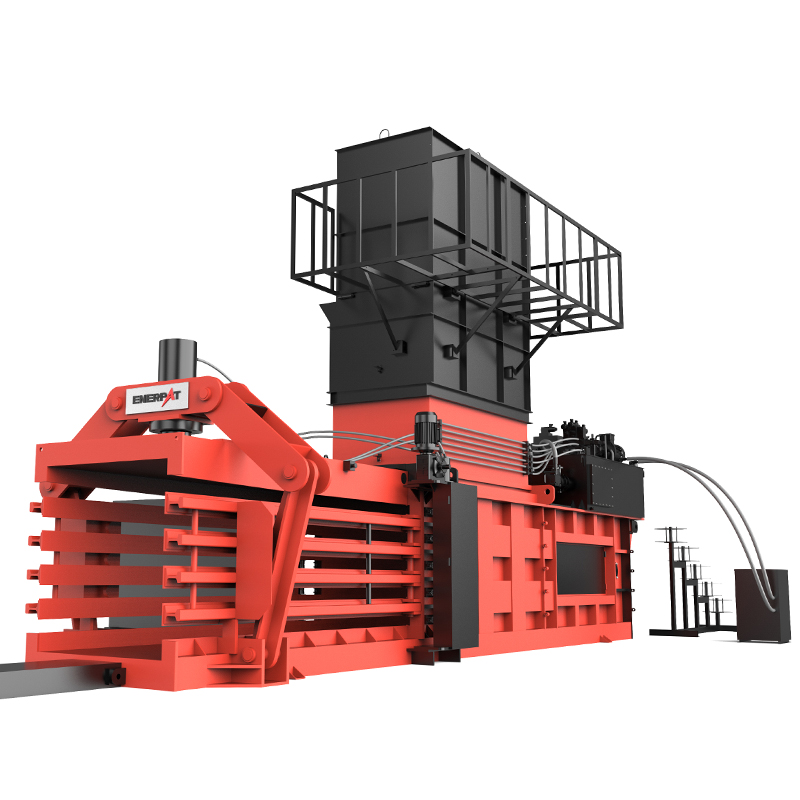
機械カテゴリ間の構造の違いを理解することで、特定の材料の流れに適したツールを確実に選択できます。市場では 3 つの主要な構成が提供されており、それぞれが異なる動作環境とスループット容量に合わせて設計されています。
クローズエンド モデルは、押出端に重いスチール製のドアを備えています。ラムは材料をこの閉じたドアに押し付けて、最大限の圧縮を実現します。ベールが希望のサイズに達したら、オペレーターがベールのワイヤーを手動で結び、その後ドアを開けてベールを取り出します。これらの機械は、1 時間あたり最大 3 トンを処理する施設に最適です。
並外れたベール密度を実現するため、重いベールを優先するものの、自動結束機構を正当化するほどの連続量が得られない作業に最適です。手作業による結束プロセスには 1 ベールあたり数分かかるため、全体的な 1 時間あたりの処理量は制限されますが、しっかりと結束された最終製品が保証されます。
1 時間あたり 3 トンから 15 トン以上を処理する高スループット施設の場合、手動での結合は許容できないボトルネックを引き起こします。オート タイ水平ベーラーは 連続押出プロセスを利用します。この機械は、押出チャンバーの摩擦を利用して、密度を達成するために、以前に形成されたベールに新しい材料を押し付けます。
自動ワイヤー結束機構は、人間の介入なしに高張力ワイヤーをベールの周りに巻き付けて結びます。これにより、専任のオペレーターが不要になり、フィードコンベアが材料を供給している限り、機械を継続的に稼働させることができます。インサーターニードルとツイスターフックが連携して数秒でベールを固定し、ピークシフト中も高い生産率を維持します。
材料回収施設 (MRF) や大規模リサイクル センターでは、多くの場合、複数の種類の商品を 1 つのシフトで処理します。 2 ラム システムは、一次収集シリンダーと二次圧縮/排出シリンダーを備えています。この設計により、オペレータは材料を汚染することなく、ボール紙、プラスチック、非鉄金属を素早く切り替えることができます。
2 ラム設計は高形状記憶材料の取り扱いに優れており、入手可能な中で最も密度が高く均一なベールを生成します。排出ラムは完成したベールを収集チャンバーに対して垂直に押し出すため、機械は新しい種類の材料に切り替える前に完全にクリーンにすることができます。これは、多用途かつ大量の商品処理のための究極のソリューションです。
マシンタイプ | 理想的なスループット | 結束機構 | 最適な材料 |
|---|---|---|---|
クローズドエンド | 1~3トン/時 | マニュアル | 段ボール、紙、シュリンクラップ |
オープンエンドオートタイ | 3 ~ 15 トン/時以上 | 自動化 | 段ボール、紙トリム、PET |
ツーラム | 10~30トン以上/時 | 自動化(ワイヤーまたはプラスチック) | マルチマテリアル、非鉄金属、電子機器廃棄物 |
販売用の水平ベーラー を評価するには、 マーケティング パンフレットに目を通し、生のエンジニアリング仕様を分析する必要があります。マシンの物理的機能は、日常の運用要求に完全に適合する必要があります。
あらゆる梱包機の圧縮力は油圧システムによってもたらされます。シリンダのボアサイズとシステムの動作圧力の組み合わせを評価する必要があります。これら 2 つの要素によって、プラテン力と呼ばれる合計ラム力が決まります。高圧で動作する大型シリンダーが大きな圧縮力を発揮します。
この力はベールの密度に直接関係します。密度の高いベールにより、輸送時のペイロード重量が最適化され、トレーラー内に空きスペースが生じずに輸送できます。たとえば、3,000 PSI で動作する 8 インチ シリンダーは、同じ圧力の 6 インチ シリンダーよりも大幅に大きなプラテン力を生成します。機械が特定の材料を処理できるかどうかを判断するには、正確な面圧 (力をプラテンの表面積で割ったもの) を計算する必要があります。
モーターのサイズによって油圧ポンプが駆動されます。馬力は作動油がシステム内を移動する速度を決定し、乾燥サイクル時間を決定します。乾燥サイクル時間は、ラムが完全に伸びてから空になるまでにかかる時間です。ピークサージ時にスループットを維持するには、サイクルタイムを短縮することが重要です。
コンベアがラムの回転速度よりも速く材料を供給すると、材料がホッパー内に逆流して詰まりが発生し、供給ラインを停止せざるを得なくなります。 50 HP モーターは、同じサイズのシリンダーでは 30 HP モーターよりも速くサイクルします。速度の必要性と施設の電力容量のバランスをとる必要があります。
梱包機械は激しい繰り返しのストレスに耐えます。頑丈なスチールフレーム構造は交渉の余地がありません。チャージボックスと押出チャンバーに耐摩耗性 (AR) スチール摩耗ライナーを使用している機械を探してください。これらのライナーは、メインフレームを研磨材による絶え間ない摩擦から保護します。
堅牢な連続溶接により、長年の高圧運転による構造疲労を防ぎます。安価な機械ではステッチ溶接や薄い鋼材が使用されることが多く、高負荷がかかると致命的なフレームの破損につながります。シャーブレードの設計も検査してください。鋸歯状の交換可能なシャーブレードは、平らな溶接ブレードよりもはるかに効率的に、重なったボール紙を切断します。
新しいマシンは、既存または計画されているフィード方法とシームレスに統合する必要があります。コントロール パネルには、外部機器と通信できるプログラマブル ロジック コントローラー (PLC) が搭載されている必要があります。一般的なフィード システムには次のものがあります。
フロントエンドローダーによる床面積み込みを可能にするピットコンベア。
フォークリフトまたはカートダンプによって供給される地上の傾斜コンベア。
トリムスクラップを製造ラインから直接吹き飛ばす空気圧サイクロンシステム。
上層の生産フロアから重力で供給されるシュート。
機械のホッパー設計とコントロール パネルが特定の供給装置と安全に接続できることを確認し、ホッパーのフォトアイ センサーに基づいて開始/停止サイクルを自動化します。
供給開口部は、施設で生成される壊れていない材料の最大サイズと一致する必要があります。大きな家電ボックスを処理する場合、小さな充電ボックスでは段ボールが開口部を越えてしまう可能性があります。ブリッジにより材料がチャンバー内に落ちるのを防ぎ、オペレーターが手動で詰まりを取り除く必要があります。
充電ボックスのサイズを正しく設定することで、この危険で時間のかかる介入を排除できます。最大の標準ボックス サイズを測定し、充電ボックスの明確な開口部がその寸法を少なくとも 10 パーセント超えていることを確認します。
1 日の平均値だけではなく、ピーク時のサージ量に基づいて必要な容量を常に計算してください。施設で 1 日に 10 トンの廃棄物が発生し、そのうち 8 トンが 2 時間の出荷枠内に到着する場合、1 時間あたり 4 トンを処理できる機械が必要になります。
1 日の平均に基づいてサイジングを行うと、最も忙しいシフト中に重大なボトルネックが発生することが保証されます。ルースマテリアルのかさ密度も考慮する必要があります。軽くてふわふわした材料は、高密度で重い材料と同じトン数を達成するためにより多くのサイクルを必要とします。
ベールの寸法は貨物効率に直接影響します。標準的なミルサイズのベールは通常、長さ 60 インチ、幅 30 インチ、高さ 48 インチです。これらの寸法により、標準の輸送用コンテナまたはフラットベッド トレーラーにベールを効率的に積み重ねることができます。
目標は、立方体スペースが不足する前に、法定最大ペイロード目標を達成することです。ベールが軽すぎる場合は、重量制限に達する前にトラックに荷物を詰めることになり、実質的に航空輸送費を支払うことになります。購入する前に、特定の商品に対する機械の予想ベール重量を確認してください。
最も強力なマシンであっても、施設の物理的および電気的インフラストラクチャに適合しない場合は故障します。設置前に計画を立てることで、機器の到着後に費用のかかる変更が発生するリスクが軽減されます。
空間計画は、マシンの物理的な寸法をはるかに超えています。運用フットプリント全体を考慮する必要があります。これには、フィードコンベアの角度と長さ、梱包ワイヤステムのステージングエリア、梱包を取り出すためのフォークリフトの操作スペースが含まれます。
最も重要なのは、メンテナンスにアクセスできるように十分なスペースを確保する必要があります。油圧シリンダーの再梱包または交換が必要な場合、技術者はシリンダーを完全に引き抜くために機械の後ろに十分な物理的スペースが必要です。機械を狭いコーナーに閉じ込めると、標準的なメンテナンス作業が物流上の悪夢に変わります。
産業用梱包装置には大量の電流が流れます。購入する前に、施設の電力能力を監査する必要があります。標準要件では通常、460V、三相電力が必要です。建物に 208 V または 240 V のサービスしかない場合、配電パネルと変圧器のアップグレードには多額の資本が必要です。
さらに、大型モーターは起動時に深刻なアンペア数のスパイクを生成します。これらのスパイクを管理し、施設のブレーカーのトリップを防ぐために、ソフトスタート機構または可変周波数ドライブ (VFD) の設置について電気技師と相談してください。電源の監査を怠ると、設置が数週間遅れてしまいます。
重油圧機器には、深刻な挟み込みポイントや圧壊の危険が伴います。必須の安全機能は交渉の余地がありません。すべてのアクセス ドアに、開くとすぐに電源が切れる包括的なインターロック スイッチを探してください。非常停止ボタンは、すべてのオペレーター ステーションおよび給電エリアから簡単にアクセスできる必要があります。
フィードシュートの周囲を適切にガードすることで、チャージボックスへの偶発的な落下を防ぎます。最後に、メイン コントロール パネルは、保守作業中に保守要員を保護するために、堅牢なロックアウト/タグアウト (LOTO) アクセス機能を備えている必要があります。機器が梱包機械に関する現在の ANSI および OSHA 規格をすべて満たしていることを確認してください。
コンベアの傾斜に応じた天井の高さを含む、利用可能な正確な床面積を測定します。
メイン電気パネルに新しいモーターに十分な使用可能なアンペア数があることを確認します。
押出チャンバーから積み込みドックまでのフォークリフトの移動経路をマッピングします。
梱包ワイヤーまたは大きなワイヤーステムの 100 ポンド箱を保管する場所を特定します。
床コンクリートの厚さが機械の静的重量と動的振動に耐えられることを確認してください。
調達チームは、重機を評価するときに予測可能な罠に陥ることがよくあります。これらのよくあるエラーを回避することで、投資が日々の不満を招くのではなく、長期的な価値を確実に生み出すことができます。
標準的な材料サイズに対して小さすぎる供給開口部を備えた施設管理者は、初期費用を節約するために、より小型のモデルを選択することがあります。これにより、材料のブリッジングや詰まりが継続的に発生します。 業務用廃棄物ベーラー を購入することは重大な間違いです。
その後、オペレーターは機械を停止してロックアウトし、手動で詰まりを解消する必要があります。この手動介入はスループット効率を破壊し、不必要な安全上のリスクをもたらします。平均的なボックスではなく、必ず最大の壊れていないボックスに基づいて充電ボックスのサイズを決定してください。
現在の量に厳密に合わせてサイズを決定するのは 横型ベーラー機の 短絡的です。あなたの施設が今後 3 年間で生産量の 20% 増加を予測している場合、廃棄物の排出量もそれに応じて拡大します。購入したその日から最大能力で動作するマシンを購入すると、拡張の余地がありません。
このため、機械の機械的寿命が尽きるずっと前に、時期尚早で高価な機器の交換が必要になります。将来の施設の拡大に対応できるよう、調達仕様に常に 20% ~ 30% の容量バッファーを組み込んでください。
不適切に計画された場所に機器を設置すると、メンテナンスに重大なボトルネックが生じます。技術者は、油圧パワーユニット、結線機構、および電気パネルに安全にアクセスする必要があります。機械が壁にぴったりと押し付けられている場合、単純なセンサーを交換したり、ワイヤツイスターを調整したりすることはほぼ不可能になります。
アクセスが悪いと、2 時間の軽微なメンテナンス作業が数日にわたるダウンタイム イベントに変わり、施設全体の生産性に重大な影響を与えます。コンクリートパッドを注入したり安全ボラードを組み立てたりする前に、必要なメンテナンスクリアランスについて必ずメーカーの設置マニュアルを参照してください。
購入による財務上の影響を評価するには、当初のステッカー価格以外にも目を向ける必要があります。正確な投資収益率モデルを構築するには、継続的な運用経費と予測収益を分析する必要があります。
初期資本支出は財務方程式の一部にすぎません。購入価格と継続的な運用コストを比較する必要があります。これらには、毎月の電力消費量、梱包ワイヤーの使用量、専有労働時間が含まれます。
安価な手動結束機は初期費用を節約できますが、専任オペレーターの賃金によって毎日資本が流出します。自動化システムはより高い初期資本を必要としますが、人間の介入を最小限に抑えて動作するため、長期的な運用コストが大幅に削減されます。真の財務上の影響を確認するには、これらのコストを 5 年間にわたってモデル化する必要があります。
産業機械には一貫した予防保全が必要です。予想される摩耗部品の予算を立てる必要があります。切断効率を維持するには、シャーブレードを定期的に研ぐか交換する必要があります。 AR スチール摩耗ライナーは最終的に摩耗するため、交換が必要になります。
作動油はテストして濾過する必要があり、油圧シリンダーは圧力漏れを防ぐために再梱包する必要があります。これらのメンテナンス イベントの頻度とコストを理解すると、年間の運用予算を正確に予測できます。財務モデルでメンテナンスの諸経費を無視すると、深刻な予算不足につながります。
ROI のモデル化には、ハードウェアの節約と機器によって生み出される新たな収益の計算が含まれます。まず、廃棄物の運搬頻度の削減を計算します。ゴミ箱の取り出しが減り、すぐに毎月の節約が得られます。次に、労働力の再配分を考慮します。従業員を手動の廃棄物処理から生産的な倉庫業務に移すことで価値が高まります。
最後に、梱包されたリサイクル可能なものの市場価値を計算します。高品質の 横型段ボールベーラーは、 多くの場合、製材済みの OCC ベールを販売することで得られる収益によって全額を賄うことができます。特定の商品の現在の市場レートを追跡して、正確な回収スケジュールを構築します。
機器を構築およびサポートする会社の信頼性は、機械の鉄骨フレームと同じくらい重要です。あなたは、施設の稼働時間を左右する長期的なパートナーシップを締結することになります。
マシンがダウンすると、1 時間ごとにコストがかかります。国内での部品の入手可能性または現地在庫の保証の重要性を強調します。独自の油圧バルブが故障し、メーカーが海外発送のリードタイムを 6 週間と見積もった場合、施設は未処理の廃棄物で埋もれてしまいます。
ベンダーが、緊急時に地元で調達できる標準的な既製の油圧コンポーネントと電気コンポーネントを使用していることを確認してください。推奨されるスペアパーツのリストを入手し、重要なセンサーとリレーを機械と一緒に購入してください。
ベンダーの認定技術者のネットワークを評価します。評判の高い 水平ベーラー メーカーは、 緊急時の対応時間を詳しく説明した明確なサービス レベル契約を提供しています。リモート診断機能について問い合わせてください。
最近の機械には PLC 制御が搭載されていることが多く、工場の技術者が現場に出向かなくても、リモートからログインし、センサーの故障を診断し、ソフトウェアのアップデートをプッシュできるようになります。このリモート サポートによりダウンタイムが大幅に短縮され、ソフトウェアの軽微な不具合に対する不必要なサービス コール料金が不要になります。
工場受け入れテスト (FAT) なしでカスタム構築されたマシンの納入を決して受け入れないでください。メーカーに対し、出荷前に自社の施設で特定の材料を機械にかけるように要求してください。これは、装置がスループットと密度の要件を満たしていることを証明します。
さらに、設置責任を書面で明確にしてください。機械を所定の位置に設置し、電気サービスを接続し、オペレーターのトレーニングを実施するための費用と責任を誰が負うのかを正確に決定します。設置が適切に行われていないと、保証が無効になり、単一のベールを処理する前に機器が損傷する可能性があります。
初期設定で最も安価なマシンは、多くの場合、その耐用年数にわたって最も高い運用コストがかかります。調達が成功するかどうかは、機械の仕様を実際の材料量、構造構築の品質要件、施設の制約と一致させるかどうかにかかっています。シリンダー圧力、サイクルタイム、自動化機能を徹底的に評価することで、将来のボトルネックや過剰な人件費から施設を保護します。
最初にピーク スループットと電気的制約を満たさないマシンを除外して、オプションを絞り込みます。次に、自動化のニーズ、ビルドの品質、ベンダーの信頼性に基づいて最終的な選択を行います。この購入に対して規律あるエンジニアリング優先のアプローチを採用することで、高い投資収益率が保証されます。
調達プロセスを開始するには、次のアクションを実行します。
ピークサージ量と特定の商品タイプに注目して、正確なマテリアルフローを文書化します。
利用可能な設置面積を測定し、コンベアの角度とメンテナンス アクセスのクリアランスを考慮してください。
認定電気技師と一緒に電気パネルを監査して、三相電力が適切であることを確認してください。
詳細な技術仕様書とサイト監査の提案を最終候補のベンダーにリクエストします。
A: コストはエンジニアリングと自動化によって大幅に異なります。手動密閉ドア モデルは、中規模施設に適した適度な設備投資を必要とします。大容量の自動結束システムと 2 ラム システムは、複雑な油圧機構、連続押出機能、自動ワイヤ結束機構を備えているため、高額な投資となります。正確なコストは、必要なプラテン力、モーター馬力、カスタムフィードコンベアによって異なります。
A: 適切にメンテナンスされた機械は、通常 15 ~ 20 年間、つまりおよそ 40,000 ~ 60,000 時間の稼働時間持続します。この寿命は、堅牢な構造構造の品質、予防保守スケジュールの厳守、シャーブレードや AR スチールライナーなどの摩耗部品のタイムリーな交換に大きく左右されます。
A: 材料の量が 1 時間あたり 3 トンを超える場合、または手動でベールを結んで機械に供給する人件費が自動化の資本コストを上回る場合は、アップグレードする必要があります。自動タイシステムにより、専任オペレーターの必要性がなくなり、大量シフト中の継続的な処理が可能になります。
A: 1 日の平均ではなく、1 日のピークサージ量を特定してスループットを計算します。特定の材料のかさ密度と機械の乾燥サイクル時間を考慮に入れてください。材料がフィードホッパーに逆流することなく、機械が最大量の時間を処理できることを確認します。
A: 産業用梱包装置には通常、460 V、3 相の電気サービスが必要です。大型の油圧モーターは、特に始動時に大量のアンペア数を消費します。資格のある電気技師に現在のパネルと変圧器を評価してもらい、ブレーカーを落とさずに負荷を処理できることを確認する必要があります。
A: 中古機器は初期資本コストが低くなりますが、不明なメンテナンス履歴、構造上の金属疲労、古い安全基準に関するリスクが伴います。新しい機器には多額の先行投資が必要ですが、最新の安全インターロック、完全な保証、部品の入手可能性の保証、および大幅に長い運用寿命が提供されます。


 日本語


